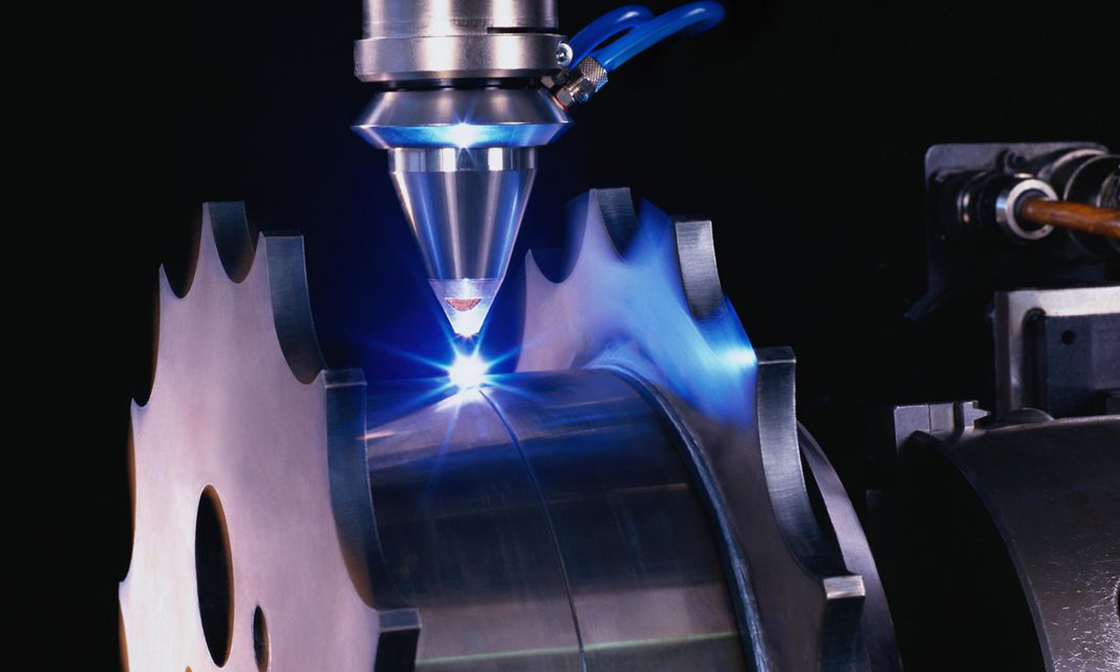
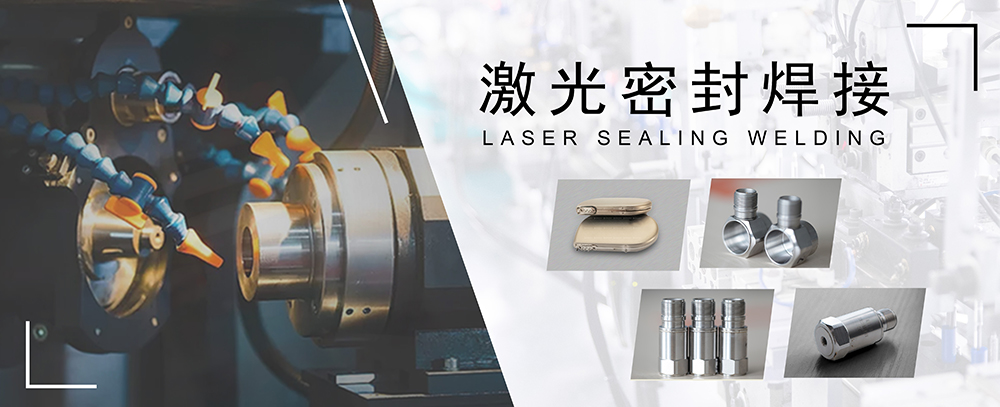
圆柱形管壳旋转封焊时,同心度不足会造成焊缝位置和焦点距离周期性变化,进而引起熔深、熔宽和气密性波动。
圆柱形金属管壳封焊通常采用整圈闭合激光焊缝,需要重点控制圆度、同心度、装配间隙、整圈熔深、起收弧和气密性。
薄壁金属激光焊接后的翘曲和鼓包通常与局部热膨胀、焊缝收缩、残余压应力、结构刚度和夹具约束有关。
薄壁件刚度较低,激光焊接局部快速加热和冷却容易形成不均匀热膨胀、收缩及残余应力,从而产生翘曲、鼓包和平面度变化。
金属钼激光焊接裂纹可能与晶粒粗化、晶界状态、杂质、焊接收缩和结构约束有关,应结合材料和热循环综合排查。
金属钼激光焊接后可能因熔合区晶粒变化、晶界杂质和焊接残余应力出现接头塑性下降,需要结合材料状态和焊接热循环分析。