薄壁钛合金传感器壳体容易因焊接热收缩产生翘曲、塌陷和圆度变化,需要通过热输入、装配、夹具和焊接路径综合控制。
钛合金传感器激光焊接应从焊前清洁、保护气覆盖、焊后高温保护、热输入和低水低氧环境等方面减少焊缝氧化和发黑。
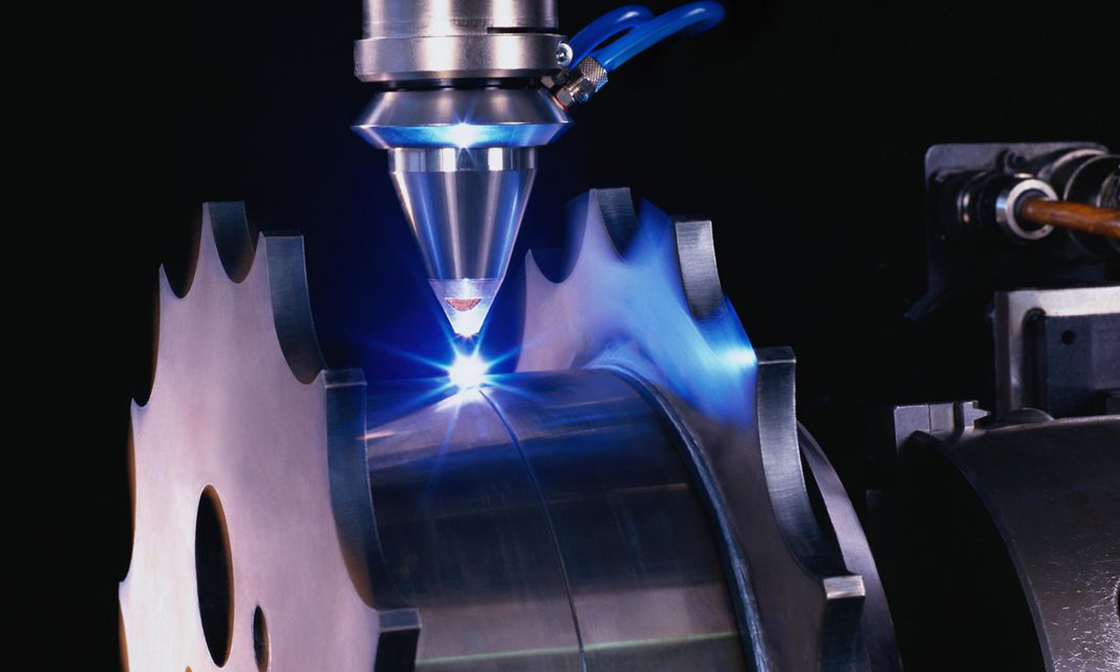
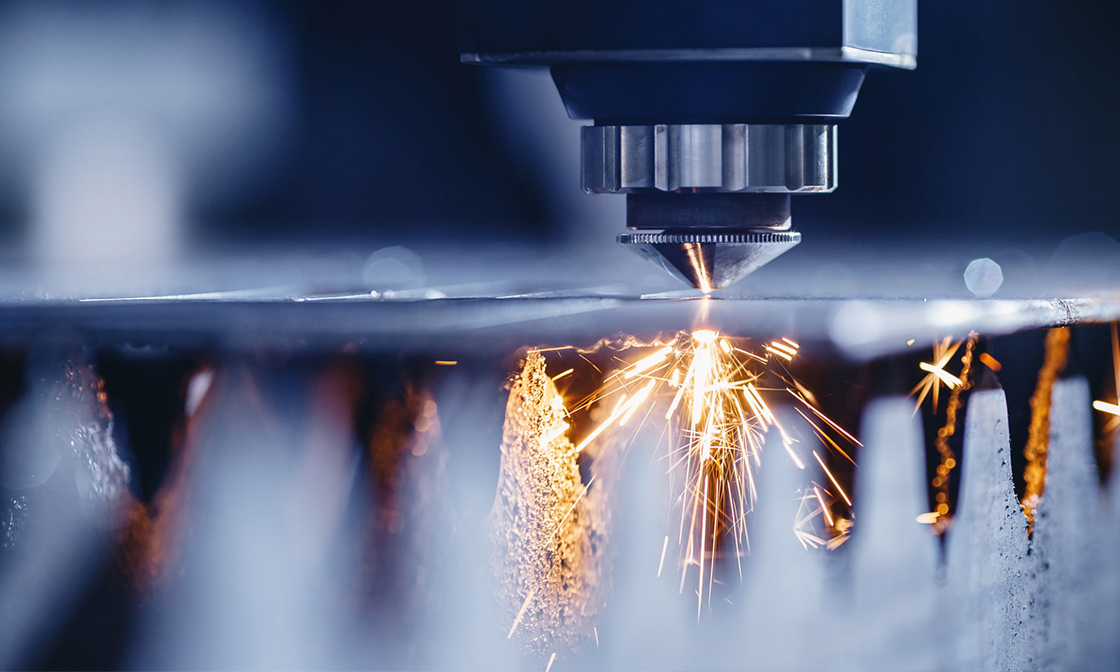
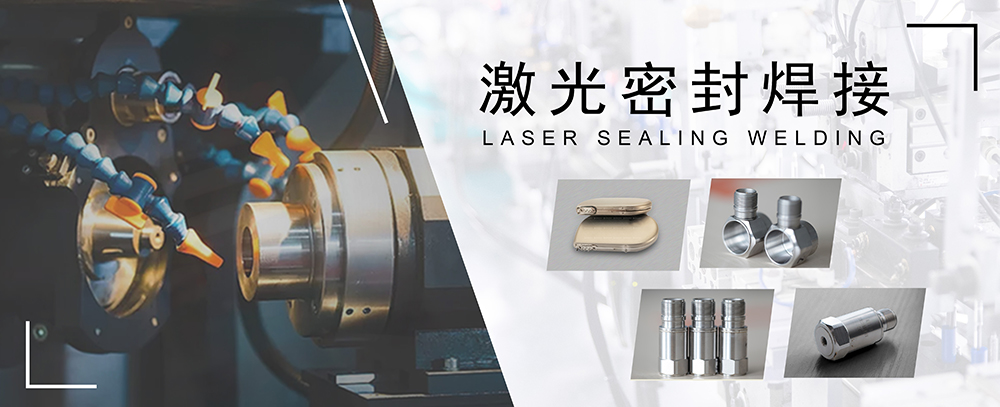
激光焊接具有热源集中、焊缝窄、易于精密控制和自动化等特点,适合小尺寸钛合金传感器壳体的气密封装和精密连接。
馈通组件激光焊接应通过焊缝位置、热输入、焊接速度、轨迹和工装控制,降低热量向陶瓷或玻璃绝缘区域传递的风险。
馈通组件激光焊接需要在有效熔合和低热影响之间取得平衡,热输入过低可能未熔合,过高则可能增加变形及绝缘区域热影响。
气密封装馈通组件激光焊接需要同时控制金属外框熔合、热输入、绝缘区域热影响、装配间隙和气密性,是典型的精密密封焊接工艺。