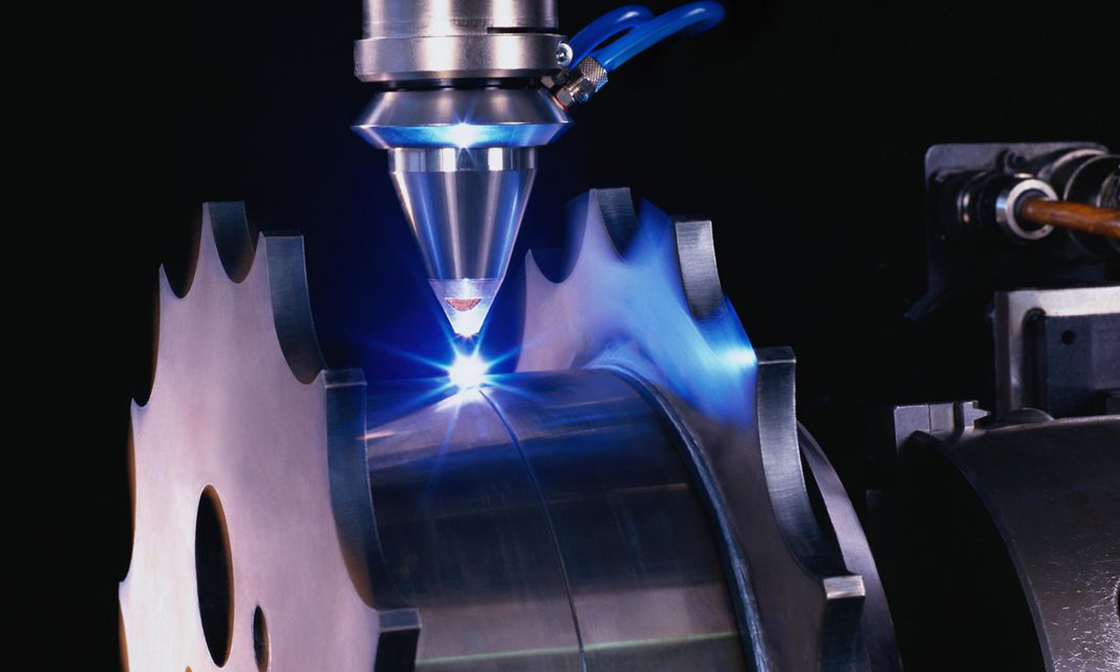
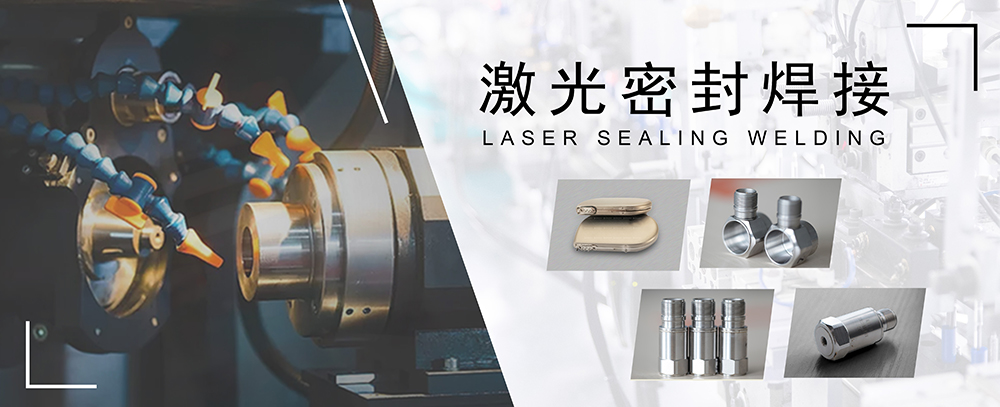
圆柱形金属管壳封焊通常采用整圈闭合激光焊缝,需要重点控制圆度、同心度、装配间隙、整圈熔深、起收弧和气密性。
薄壁金属激光焊接后的翘曲和鼓包通常与局部热膨胀、焊缝收缩、残余压应力、结构刚度和夹具约束有关。
薄壁件激光焊接热输入过大可能扩大高温区域、增加焊缝收缩和残余应力,从而加剧翘曲、鼓包、塌陷及平面度变化。
金属钼激光焊接裂纹可能与晶粒粗化、晶界状态、杂质、焊接收缩和结构约束有关,应结合材料和热循环综合排查。
金属钼激光焊接后可能因熔合区晶粒变化、晶界杂质和焊接残余应力出现接头塑性下降,需要结合材料状态和焊接热循环分析。
金属钼属于典型难熔金属,激光焊接时需要重点控制熔深、晶粒变化、焊缝脆化、裂纹、气孔和热输入,并通过实际样品验证工艺窗口。