TA2激光焊接如何控制热输入和焊缝熔深?
TA2激光焊接中,熔深和热输入是两个相互关联但不能简单等同的指标。熔深不足可能造成未熔合,而为了追求更深焊缝持续增加能量,又可能带来变形、氧化和熔池失稳。
功率和速度共同决定实际热过程
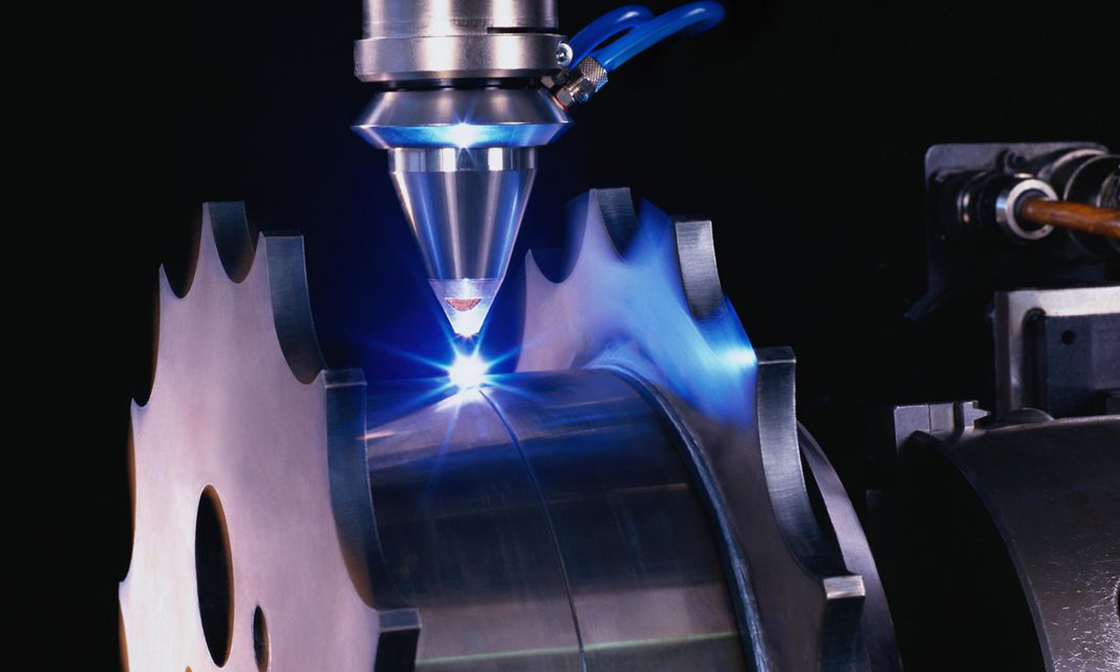
提高激光功率通常会增加熔深,而降低焊接速度也会增加单位长度获得的能量。
因此,同一个功率值并不能单独说明热输入大小,必须结合实际运动速度判断。
焦点位置会改变能量密度
焦点高度变化以后,实际光斑尺寸也会改变。同一套功率和速度下,焦点偏移可能造成熔深明显变化。
对于薄壁TA2零件,工件平面度和夹具重复性尤其重要。
热输入不足容易出现未熔合
对于搭接结构,如果熔池只停留在上层材料,没有稳定进入下层材料,即使表面形成连续焊纹,内部搭接界面仍可能没有真正闭合。
气密产品尤其需要避免这种情况。
热输入过大会扩大高温区域
当功率过高或速度过慢时,熔池和热影响区域都会扩大。TA2处于高温状态的范围越大,对保护气覆盖的要求也越高。
同时,薄壁结构还可能出现塌陷和明显收缩变形。
转角和收弧要单独检查
矩形轨迹转角可能出现运动减速,闭合焊缝起收弧位置则可能重复加热。这些区域的局部热输入通常不同于正常直线段。
熔深最终要通过截面确认
设备设置的功率、速度和焦点都是输入条件,真正形成多深的焊缝仍需要通过实际截面验证。
金密激光在TA2工艺开发中,会比较多个代表位置的熔深、熔宽、氧化状态和变形,建立具有一定工艺余量的参数窗口,而不是只选择“焊得最深”的参数。