TA2激光焊接为什么容易出现焊缝变色和氧化?
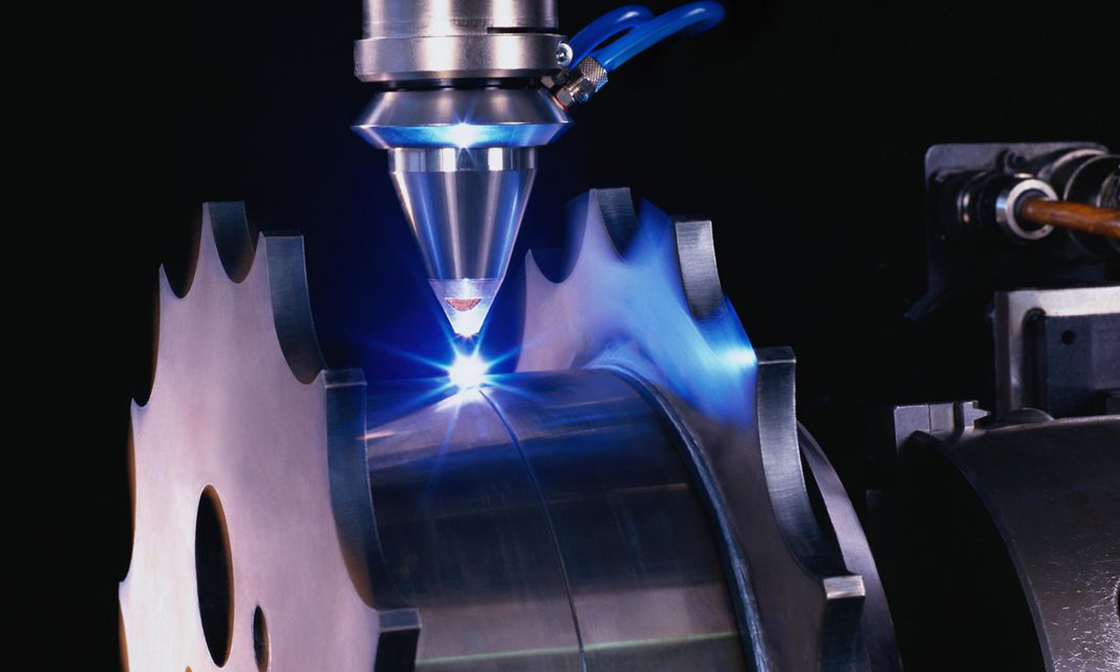
TA2激光焊接以后出现黄色、蓝色、灰色甚至黑色,是比较典型的工艺现象。焊缝颜色变化通常与高温状态下表面氧化程度有关,因此可以作为判断保护环境和热过程是否稳定的重要线索。
但颜色只能用于辅助判断,不能直接代替内部质量或气密检测。
TA2在高温状态下反应活性明显增加
常温下TA2表面能够形成稳定保护膜,因此具有良好的耐腐蚀性。但激光焊接时局部材料会迅速进入高温甚至熔化状态,此时对空气中的氧、氮和水分更加敏感。
保护气不足是常见原因之一
如果喷嘴方向偏离、距离过远或者气流没有真正覆盖熔池,高温金属就会与周围空气发生更多反应。
需要注意,流量计显示正常并不代表实际保护一定有效。
焊后高温区域暴露同样会变色
有些焊缝在激光作用点附近颜色正常,但随着焊缝向后延伸逐渐出现蓝色或灰色。这往往说明当前熔池保护没有明显问题,而刚凝固的高温焊缝过早离开了保护范围。
热输入过大会增加氧化风险
提高功率、降低速度或转角减速都会增加单位长度热输入。高温区域扩大并且冷却时间延长以后,如果保护范围没有同步增加,就更容易出现颜色加深。
局部颜色异常可能来自保护死角
如果同一条焊缝只有固定转角或某个方向反复出现深色,应重点检查工件结构、喷嘴方向和气流遮挡。
这类问题通常不能只通过增加整体气体流量解决。
焊缝颜色不能直接判断气密性
焊缝发黑并不等于产品一定泄漏,颜色正常也不能证明熔深和内部密封一定合格。
金密激光在TA2精密封焊测试中,会把颜色作为工艺状态参考,同时通过显微观察、代表性截面和实际气密检测确认最终质量。