圆柱形金属管壳激光封焊为什么要控制同心度?
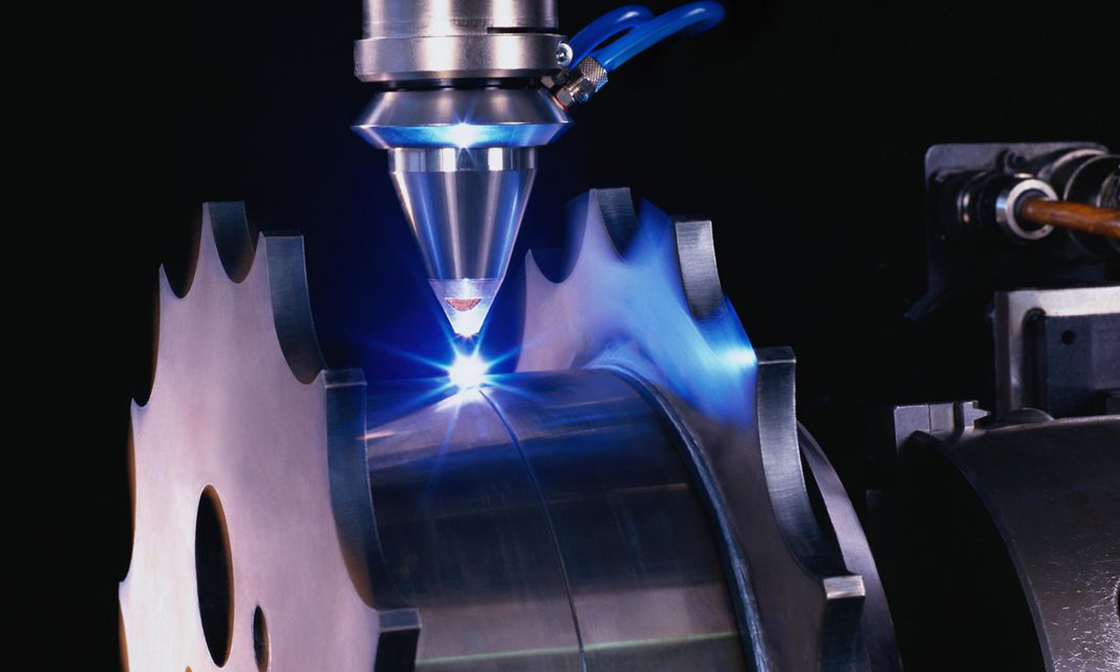
圆柱形管壳激光封焊通常采用工件旋转、激光头固定的方式完成整圈焊接。与直线焊不同,旋转工件一旦存在偏心,焊缝与激光光斑之间的相对位置会随着角度持续变化,因此同心度是圆周焊接中非常重要的基础条件。
偏心会造成焊缝位置周期性变化
理想状态下,工件每旋转一圈,焊缝中心始终经过同一激光作用位置。
如果管壳轴线与旋转轴线不重合,焊缝会出现周期性摆动,光斑可能从焊缝中心逐渐偏向一侧,再重新回来。
焦点距离也可能随旋转发生变化
圆柱表面存在径向跳动时,焊接位置到聚焦镜的距离会发生变化。
焦点偏离以后,实际光斑尺寸和能量密度也会变化,从而引起熔深和熔宽波动。
搭接结构对位置偏差更加敏感
如果管壳与端盖采用边缘或搭接封焊,焊缝宽度通常有限。激光位置偏离过多时,可能造成一侧熔化过量,而另一侧没有充分参与熔合。
这种情况下,表面仍可能看到连续焊纹,但内部密封边界已经不稳定。
偏心还可能造成局部热输入变化
焊缝偏离焦点以后,某些角度能量密度降低,熔深变浅;另一些位置重新接近焦点后,又可能出现更深的熔池。
如果通过整体增加功率补偿最差位置,正常位置反而可能出现过热。
同心度问题不能单纯依靠激光参数解决
如果熔深波动具有明显周期性,而且每次都在相似角度出现,应优先检查工件圆度、夹具定位、旋转轴跳动和端盖装配,而不是持续调整功率。
稳定旋转是建立工艺窗口的前提
金密激光在圆柱形管壳环焊测试中,会先确认工件旋转后的实际轨迹,再进行功率、速度和焦点优化。只有机械同心度稳定,激光参数本身的重复性才有意义。