圆柱形金属管壳封焊有哪些工艺特点和难点?
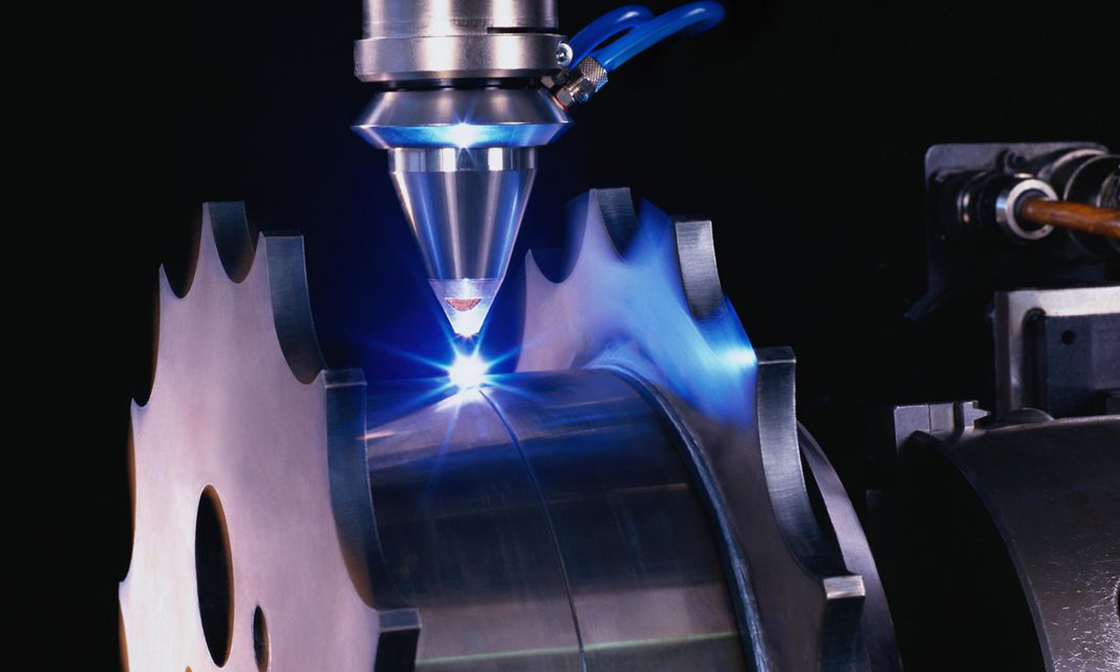
圆柱形金属管壳广泛用于传感器、电子组件、真空器件和其他精密密封结构。与平面盖板封焊相比,圆柱形管壳通常需要沿圆周完成360°连续焊接,因此工艺稳定性不仅取决于激光参数,还与工件圆度、装夹同心度和旋转状态密切相关。
圆周焊缝必须形成完整闭合密封边界
气密封装要求焊缝沿整个圆周连续闭合。任何一个位置出现贯通裂纹、未熔合或其他连续缺陷,都可能破坏完整密封。
因此,不能只看某一小段焊缝外观是否漂亮,而要关注整圈一致性。
工件同心度会直接影响激光作用位置
圆柱工件旋转时,如果实际旋转中心与管壳轴线存在偏差,焊缝位置会周期性靠近或远离激光焦点。
这样即使激光功率保持不变,也可能出现熔宽和熔深随角度变化的情况。
端盖配合决定接头是否稳定
端盖与管壳之间如果存在局部间隙、圆度误差或装配偏心,焊接过程中热传导和熔池支撑都会发生变化。
某些角度可能熔合充分,而其他位置出现局部未熔合。
起收弧位置需要单独控制
圆周焊接最终必须回到起点,因此焊缝起始区域和结束区域通常存在一定重叠。
重叠过多可能造成局部重复加热、熔宽增加或塌陷;重叠不足又可能留下闭合不完整区域。
整圈焊接还会产生热量累积
随着工件持续旋转,已经完成的焊缝不断冷却,而后续位置继续受到加热。对于尺寸较小或壁厚较薄的管壳,完成后半圈时工件整体温度可能已经高于起焊阶段。
因此,整圈不同位置的实际热状态并不完全相同。
圆柱封焊需要综合验证
金密激光在圆柱形管壳工艺开发中,会同时检查旋转夹具、同心度、装配间隙、圆周焊缝外观和代表位置截面。对于气密产品,还需要结合完整组件漏率测试判断360°焊缝是否真正形成连续密封边界。