圆柱形金属管壳封焊装配间隙过大会有什么影响?
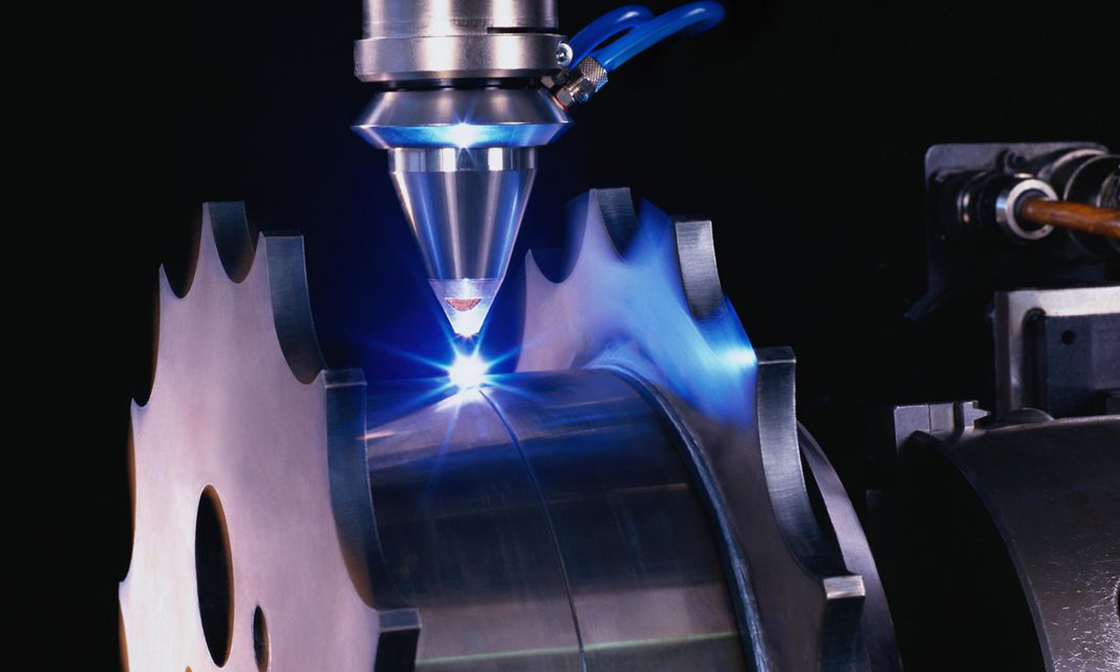
圆柱形管壳封焊中,端盖和管壳通常需要在整个圆周方向保持较稳定的配合。如果局部间隙过大,即使旋转夹具和激光参数都保持不变,焊缝内部状态也可能随角度产生明显变化。
间隙会改变局部热传导
端盖与管壳紧密接触时,热量可以较稳定地从上层或边缘区域传递到另一侧材料。
如果某一角度出现间隙,局部接触导热条件改变,同样激光参数下的熔池形态也会随之变化。
间隙过大容易产生未熔合
如果两侧材料之间距离超过熔池能够稳定桥接的范围,激光可能只熔化其中一侧,而没有形成连续共同熔合。
对于气密管壳,这种未熔合区域可能保留潜在泄漏通道。
薄壁管壳还可能出现熔池塌陷
局部间隙使液态金属失去足够支撑后,熔池可能向缝隙内部流动或下塌。
严重时会造成表面凹陷、边缘变薄甚至局部烧穿。
圆度误差会形成周期性间隙
即使设计配合尺寸合理,如果管壳圆度不好或者端盖存在椭圆,实际装配后仍可能出现某些角度贴合紧、某些角度间隙大的情况。
随着工件旋转,这种差异会直接反映到整圈焊缝上。
不能简单通过提高功率补偿间隙
为了让最大间隙位置焊透而整体增加功率,会使正常贴合区域获得过多热量,可能造成熔深过大、塌陷和变形。
因此,提高装配一致性通常比扩大激光能量余量更加有效。
气密封焊应优先稳定结构配合
金密激光在圆柱管壳样品测试中,会先检查管壳圆度、端盖尺寸和整圈装配状态,再优化激光参数。如果气密结果不稳定,也会将漏点位置与对应装配间隙进行比对,判断问题是否来自结构配合。