TC4钛合金激光焊接有哪些工艺特点?
TC4钛合金具有较高比强度、较好的耐腐蚀性能和综合机械性能,在航空航天、医疗器件、精密壳体及其他高要求金属组件中应用较多。对于小尺寸、薄壁或需要精密密封连接的TC4零件,激光焊接是一种常见的加工方式。
但TC4与普通不锈钢等材料相比,其高温气氛敏感性、热循环过程和焊后组织变化都值得重点关注。
TC4属于α+β型钛合金
TC4的组织状态会受到焊接热循环影响。激光作用区域经历快速加热、熔化和快速冷却,熔合区及热影响区的组织会与原始母材存在差异。
因此,TC4激光焊接不能只根据表面焊纹判断工艺是否合理,还需要根据项目要求关注熔深、内部组织和缺陷状态。
激光热量集中,适合精密结构
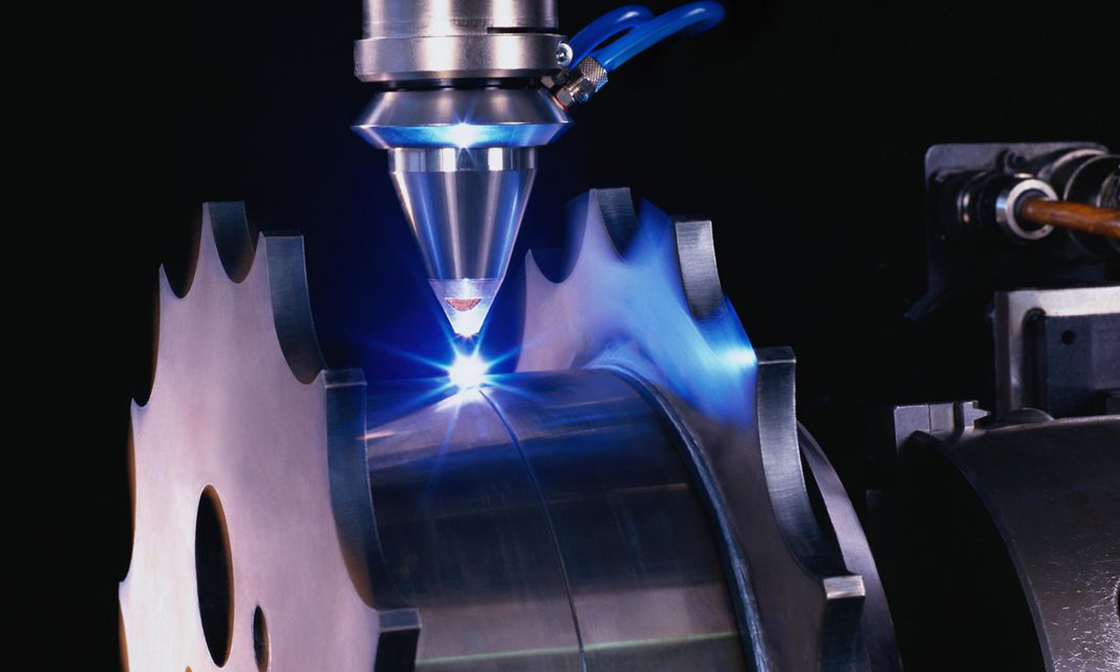
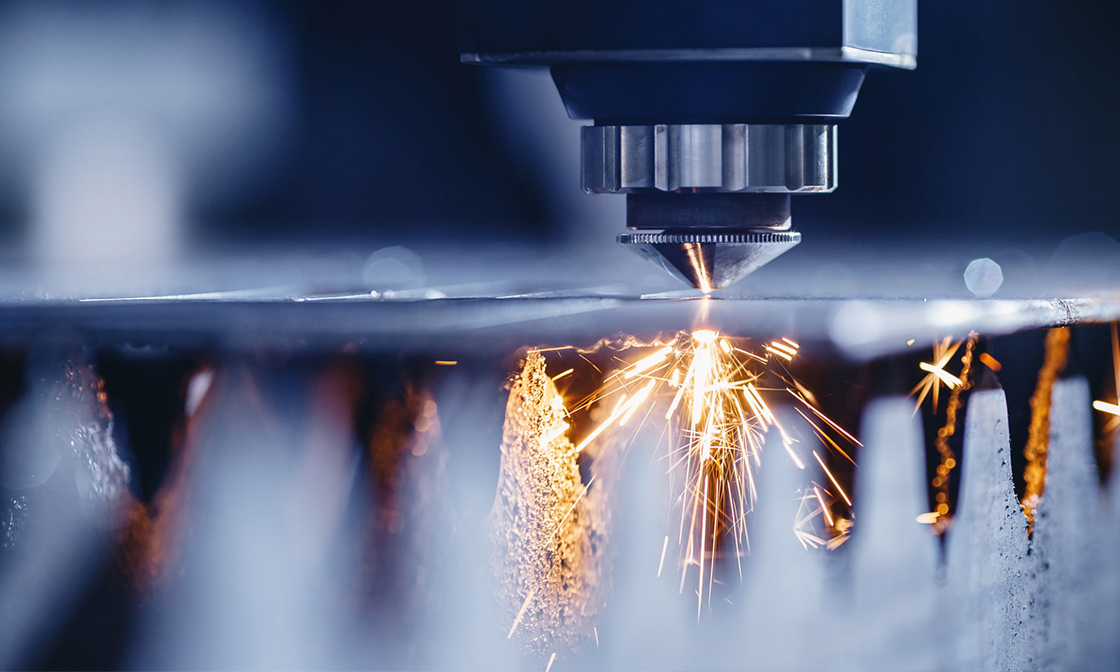
激光能够在较小区域内提供较高能量密度,使TC4快速形成熔池。合理参数下,可以获得较窄的焊缝和相对集中的热影响区域。
这对薄壁壳体、盖板和对整体热影响敏感的组件比较有利。
高温阶段需要严格控制环境
TC4在高温状态下对氧、氮和水分比较敏感。如果熔池及高温冷却区域保护不足,焊缝可能出现明显变色和氧化。
因此,保护范围不仅需要覆盖激光当前作用位置,还需要考虑焊后仍处于较高温度的区域。
热输入必须与实际熔深需求匹配
热输入不足可能造成熔深偏浅或搭接界面未充分熔合;热输入过大又可能导致熔宽增加、变形、塌陷以及高温氧化风险增加。
对于精密密封焊,更重要的是建立稳定的有效熔深窗口,而不是单纯追求最大焊深。
真实样品验证比直接套用参数更重要
材料厚度、接头形式、表面状态、夹具、轨迹和保护环境都会改变最终结果。即使材料牌号相同,不同结构也不能直接套用完全相同的参数。
金密激光在TC4精密组件工艺测试中,会结合实际样品对焊缝外观、熔深、内部缺陷、变形和气密结果进行验证,再确定适合具体产品的工艺窗口。