TC4钛合金激光焊接为什么要重点控制热输入?
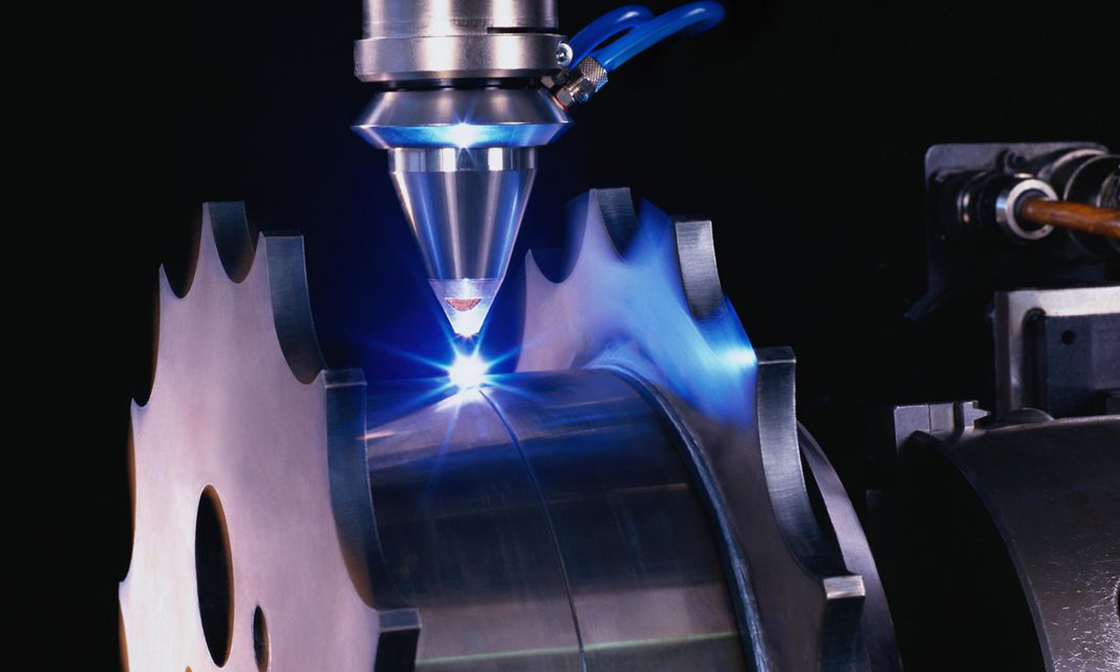
TC4激光焊接中,热输入直接影响熔池尺寸、熔深、冷却过程、热影响范围和焊后变形。对于精密壳体和气密封装产品,热输入过低和过高都可能带来质量问题。
热输入不足容易造成熔深不足
如果激光功率偏低、焊接速度过快或者焦点状态不合适,材料可能只在表面形成较浅熔池。
对于盖板与壳体搭接结构,表面虽然形成连续焊缝,但下层材料可能没有充分参与熔化,从而留下未熔合区域。
热输入过大会扩大熔池和热影响区域
提高功率或降低速度后,更多材料进入高温甚至熔融状态。熔宽增加的同时,周围受到热循环影响的区域也会扩大。
对于薄壁TC4结构,这通常会增加焊后收缩和变形风险。
高温持续时间增加会放大氧化风险
TC4在高温状态下对周围气氛较敏感。热输入越大,焊缝保持较高温度的时间通常越长,需要有效保护的区域也可能随之扩大。
如果原有保护范围不变,就更容易出现局部颜色加深或氧化。
热输入还会影响焊缝组织
TC4属于α+β型钛合金。焊接区域经历快速加热和冷却后,熔合区及热影响区的组织状态会发生变化。
不同的功率、速度和冷却条件,会改变实际热循环,因此工艺验证不能只看熔深,还应根据产品性能要求关注焊缝内部状态。
转角和搭接位置要特别关注
矩形轨迹转角减速、圆周焊缝起收弧搭接以及程序停顿,都可能造成局部热输入突然增加。
如果直线区域正常而转角出现塌陷、发黑或熔宽增加,就应优先检查这些特殊位置的实际运动和功率变化。
合理热输入需要用样品结果验证
金密激光在TC4激光密封焊接测试中,会将功率、速度、焦点与实际熔深、焊缝成形、变形及气密结果对应起来。真正合适的热输入,是能够形成稳定有效熔合,同时避免不必要热影响的参数范围。