盖板与壳体贴合不良为什么容易造成边缘泄漏?
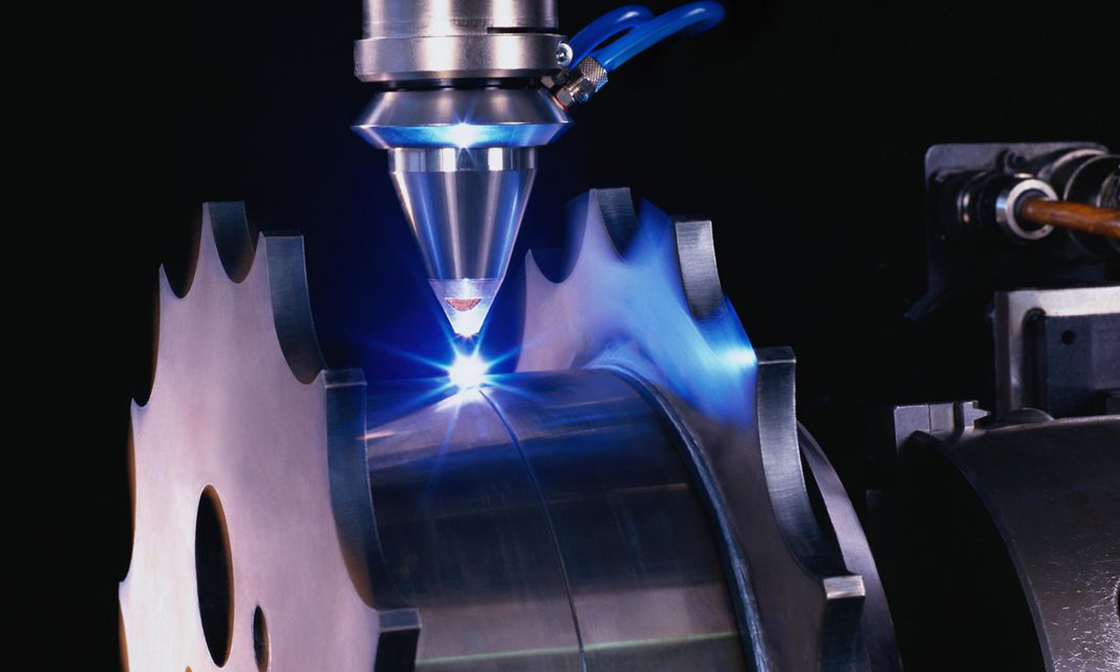
精密金属壳体进行激光密封焊接时,盖板与壳体之间的贴合状态是影响气密性的基础条件。即使激光器输出稳定,如果接头某一段没有贴紧,实际焊接条件就已经发生变化。
贴合状态会影响上下材料共同熔化
搭接焊通常需要激光穿过盖板一定深度,并使下层壳体同时参与熔化。如果两层材料贴合良好,热量可以比较稳定地向下传递。
如果局部悬空,激光首先集中加热上层盖板,而热量向壳体传递的效率下降,就可能出现盖板已经熔化、下层壳体却没有充分熔合的情况。
局部间隙会改变熔池支撑
贴合状态良好时,熔融金属由上下两层材料共同支撑;存在间隙时,熔池下方可能局部缺少支撑,容易形成塌陷、凹坑或不规则熔合。
这类变化如果发生在密封边界上,就会增加贯通泄漏路径形成的概率。
盖板翘曲会造成连续变化的间隙
有些盖板并不是某一点存在明显间隙,而是整体平面度不足。例如中间拱起、某一角翘起,导致沿周边焊缝的间隙逐渐变化。
这种情况下,即使激光参数完全相同,实际熔深和熔宽也可能沿焊缝不断变化。
夹具不能只负责“固定位置”
精密密封焊夹具还需要保证盖板与壳体在整个焊接边界上具有稳定贴合状态。压紧点太少可能出现局部悬空,压紧力不均又可能造成新的变形。
因此,夹具设计需要同时考虑定位、贴合、受力和焊接空间。
发现固定边缘泄漏应先检查装配
如果多件产品都在同一条边或同一角附近泄漏,而激光参数和轨迹保持不变,就应优先测量该区域的盖板平面度、壳体加工尺寸和实际装配间隙。
金密激光在精密金属组件样品焊接中,会将焊前贴合状态作为正式工艺条件记录。对于边缘泄漏问题,先解决装配重复性,再优化激光参数,通常比用更高功率强行“跨越间隙”更有利于获得稳定气密结果。