激光密封焊接后盖板边缘泄漏是什么原因?
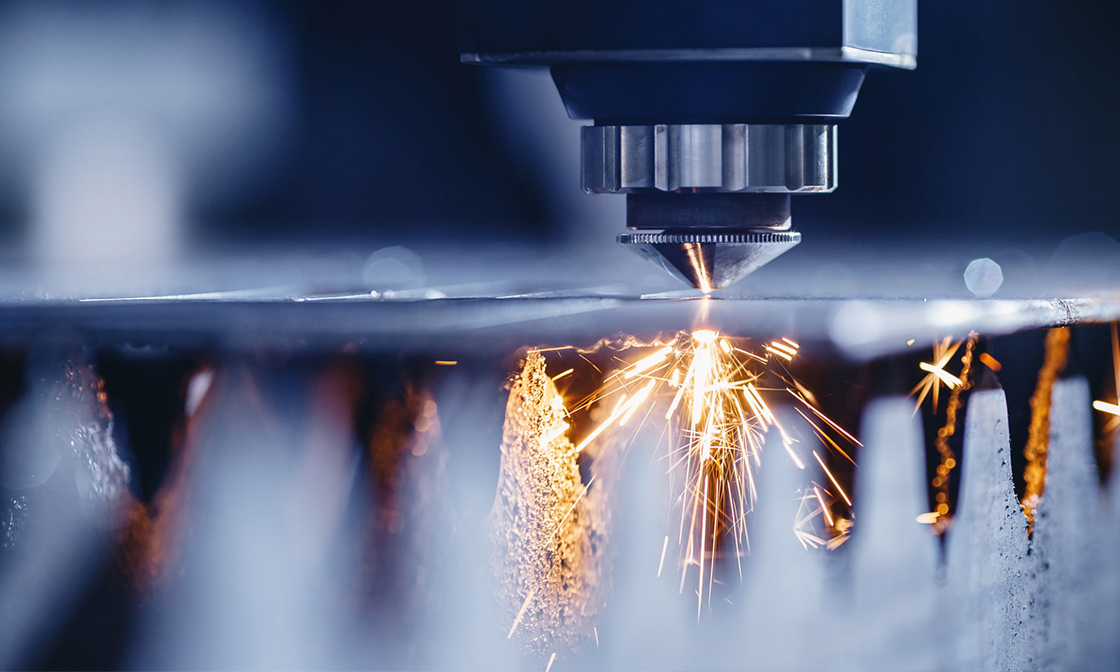
精密金属壳体采用盖板激光密封焊接后,如果气密检测发现泄漏集中在盖板边缘,通常说明密封焊缝某一局部没有形成连续、可靠的金属连接。但“边缘泄漏”只是检测结果,真正原因可能来自装配、焊接参数、内部缺陷和焊后变形等多个环节。
1. 盖板与壳体局部贴合不良
搭接密封焊需要盖板与壳体在焊缝区域保持相对稳定的贴合状态。如果某一段存在翘曲、悬空或间隙,激光熔池的支撑和热传导条件都会发生变化。
这种局部异常很容易造成熔深不足、熔池塌陷或焊缝宽度变化,并进一步形成潜在泄漏通道。
2. 实际熔深不足
表面焊纹连续并不代表上下材料已经充分熔合。如果激光能量只作用在盖板表层,没有稳定进入下层壳体,就可能在搭接界面保留未熔合区域。
当未熔合区域与产品内部和外部形成连续路径时,就会表现为边缘漏气。
3. 焊缝内部存在气孔或微裂纹
加工油、清洗剂、水分、熔池波动和材料状态都可能引起内部气孔。单个封闭气孔不一定泄漏,但如果多个孔隙相互连通,或者与微裂纹、熔合边界相连,就可能形成贯通路径。
4. 转角与收弧位置存在工艺波动
矩形盖板的四角、圆角区域以及起收弧位置,往往同时存在运动减速、热积累和轨迹搭接。如果局部参数没有与速度变化匹配,容易出现熔深过浅或过深、塌陷以及裂纹等问题。
5. 盖板焊后变形可能放大局部风险
焊缝冷却收缩会产生残余应力。如果盖板明显翘曲,说明边缘受力和热过程并不完全均匀。对于本身已经存在微裂纹或局部未熔合的位置,这种应力可能进一步降低密封稳定性。
边缘泄漏应通过检测结果反向定位原因
金密激光在精密盖板密封焊接测试中,会将泄漏位置、焊缝外观、熔深、装配间隙和内部缺陷结合分析。真正有效的处理方式不是看到漏气就提高激光功率,而是先确认泄漏发生在哪一段,再判断属于装配、熔合还是焊缝内部质量问题。