盖板边缘装配间隙过大会导致气密性不合格吗?
会增加气密不合格风险,但并不存在一个适用于所有金属组件的统一“允许间隙值”。激光焊接对接头几何状态比较敏感,实际能够容忍多大间隙,与材料、盖板厚度、搭接宽度、光斑尺寸和焊接模式都有关系。
间隙过大会降低有效熔合稳定性
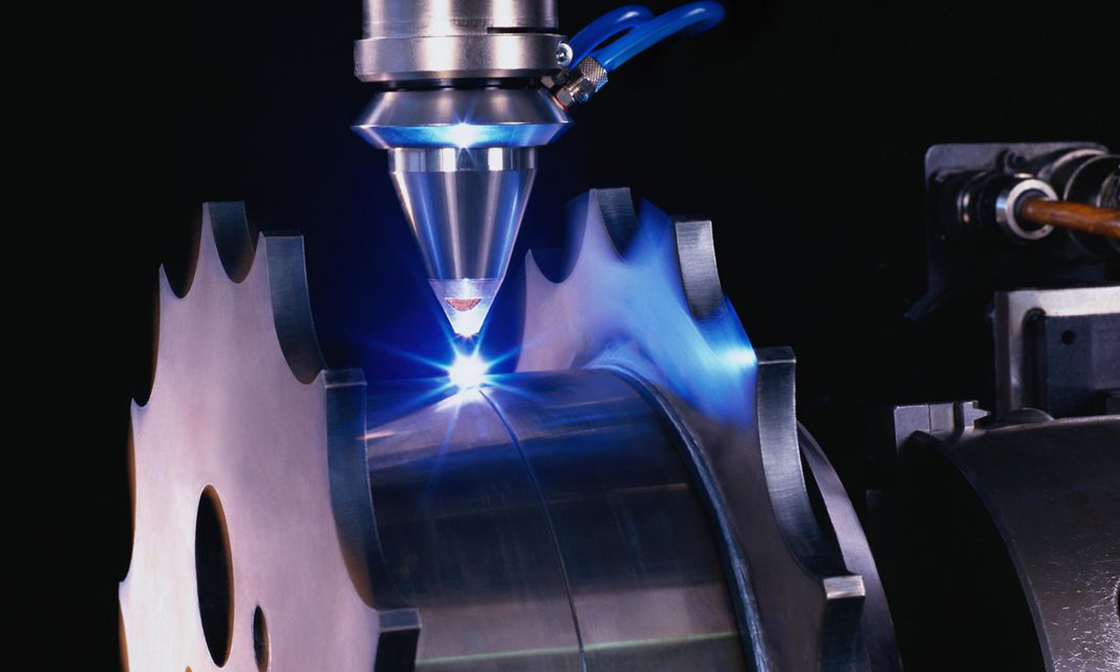
搭接焊的目标是让盖板和壳体在接头区域形成连续的共同熔化。如果两层材料之间间距过大,热量很难以原有方式从上层稳定传递到下层。
结果可能是盖板熔得很深,但壳体实际参与熔化不足,形成表面连续、内部界面不连续的焊缝。
间隙会增加熔池塌陷风险
当盖板下方存在空隙时,熔融金属缺少下层材料支撑,在表面张力和重力作用下容易向下塌陷。
如果局部塌陷严重,不仅外观出现凹坑,焊缝有效截面积和连续性也会受到影响。
间隙不一致比固定间隙更难控制
如果整条焊缝间隙基本一致,还可以通过工艺测试建立相应参数;但如果间隙沿焊缝随机变化,激光参数很难同时适配所有位置。
这也是为什么同一件产品有时只有一个角或一小段边缘出现泄漏。
不能依靠无限增加功率补偿间隙
提高功率可能暂时增加熔深,但也会扩大熔池和热影响区域,并增加烧穿、变形和飞溅风险。对于薄壁盖板,参数补偿范围通常更加有限。
因此,间隙首先应通过加工精度和夹具控制,而不是完全交给激光参数解决。
允许间隙应通过真实结构进行验证
不同产品需要根据盖板厚度、壳体结构和气密要求建立实际工艺窗口。可以制作不同间隙状态的样品,在相同或优化参数下进行焊接,并通过截面与气密检测比较结果。
金密激光在精密封焊工艺开发中,会把装配间隙与熔深、焊缝成形和漏率结果对应起来。真正有意义的不是寻找一个通用间隙数字,而是确认具体产品在实际生产公差范围内能否稳定获得合格气密性。