钛合金传感器激光焊接如何减少焊缝氧化和发黑?
钛合金传感器激光焊接后出现蓝色、灰色或黑色焊缝,是工艺开发中经常遇到的问题。钛合金在常温下具有稳定的表面保护膜,但在激光焊接高温阶段,对周围气氛更加敏感。
因此,焊缝发黑通常不能只通过调整激光功率解决,而需要同时检查焊前状态、保护环境和焊后冷却过程。
焊前清洁和干燥是基础
油污、指纹、清洗剂和残余水分在高温作用下都可能影响焊缝表面状态和熔池稳定性。
尤其是传感器壳体的凹槽、搭接缝和小孔区域,更容易残留污染物和水分。
保护气流量正常不代表保护一定有效
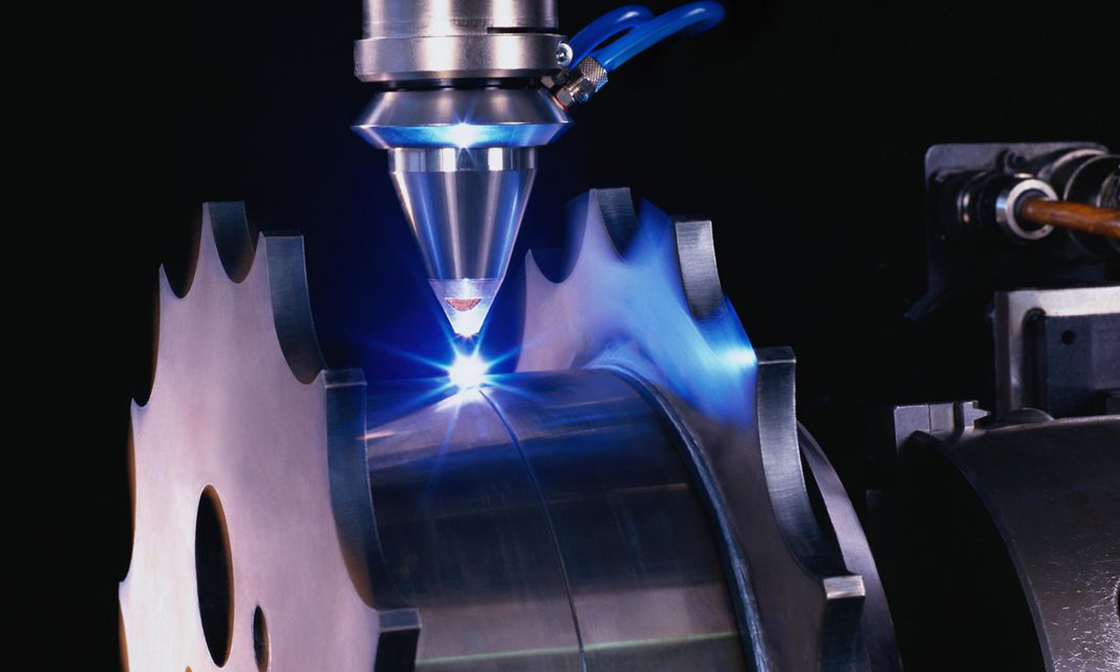
局部氩气等惰性气体保护是否有效,取决于气体是否真正覆盖熔池和高温焊缝,而不仅是流量计上的数值。
喷嘴角度、距离、结构遮挡和气流紊乱都可能造成保护不足。
焊后高温区域不能过早暴露空气
激光离开以后,焊缝虽然已经凝固,但仍然可能处于较高温度。
如果保护气只覆盖当前光斑位置,后方正在冷却的焊缝仍可能继续氧化。
因此,钛合金焊接需要同时考虑熔池保护和尾随高温区域保护。
热输入过大会扩大氧化区域
功率过高、速度过慢或者转角减速都会增加局部高温持续时间。
当高温区域超过现有保护范围时,焊缝颜色可能明显加深。
复杂传感器结构需要检查保护死角
圆柱壳体、凹槽、台阶和异形焊缝可能改变保护气流动状态。
如果每次都在同一个位置发黑,应优先检查局部保护条件和轨迹,而不是直接增加整体气体流量。
必要时可评估低水低氧整体环境
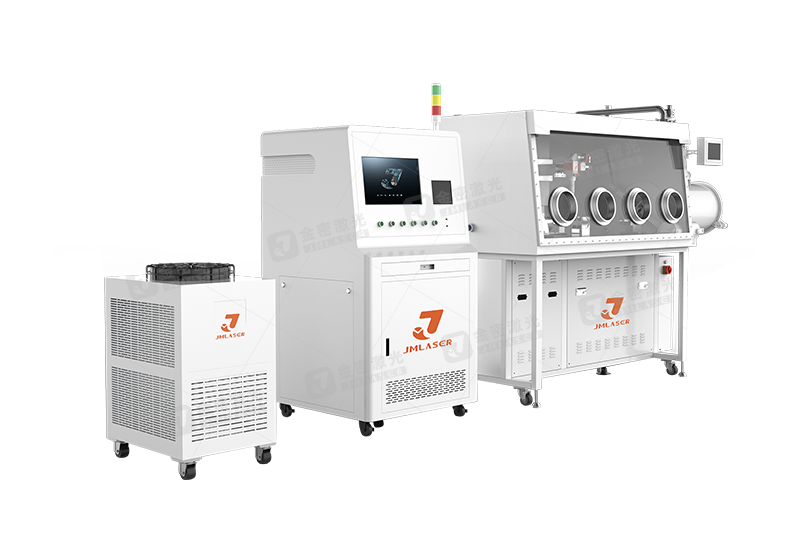
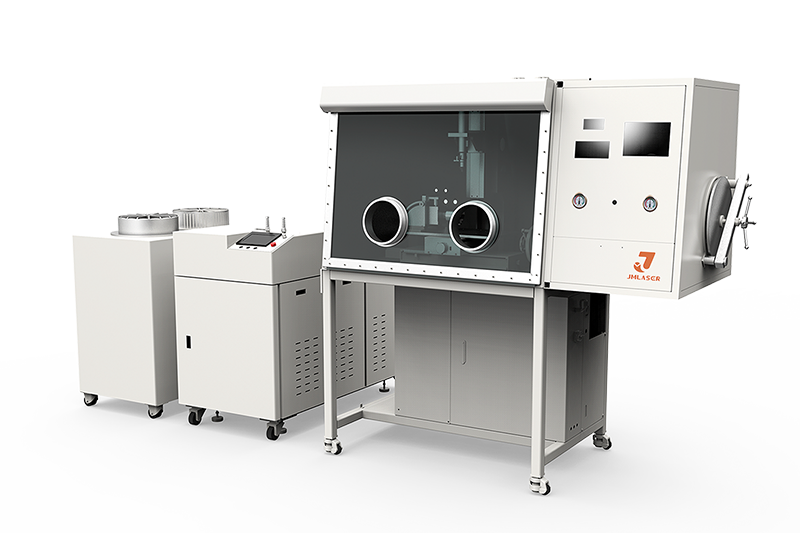
对于复杂闭合焊缝,或者产品内部气氛本身就有控制要求,可以进一步采用手套箱激光焊接,使产品从装配、焊接到高温冷却都处于受控惰性环境中。
金密激光会根据钛合金传感器的结构和质量要求选择局部保护或整体低水低氧环境。需要注意,焊缝颜色只能作为工艺诊断依据,发黑不等于一定泄漏,颜色正常也不代表内部一定没有缺陷。