气密封装馈通组件激光焊接有哪些工艺难点?
馈通组件的作用是在保持密封腔体隔离的同时,实现内部与外部之间的电连接或信号传输。实际产品中,馈通结构可能由金属外框、金属导针以及玻璃、陶瓷等绝缘结构组成,再通过金属外框与设备壳体或封装壳体进行连接。
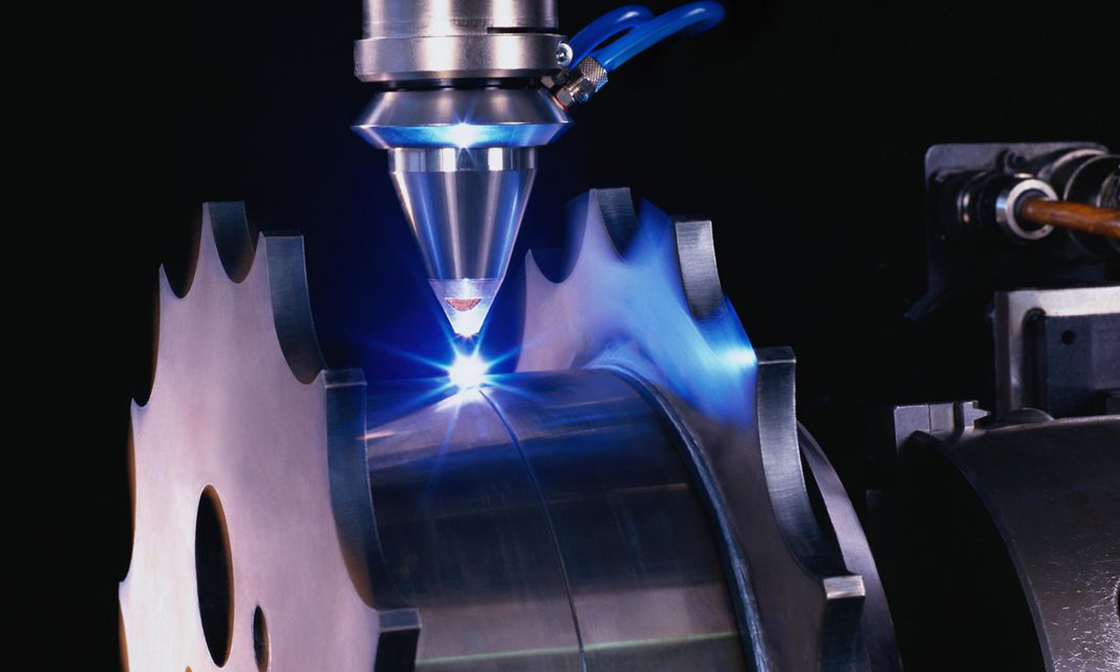
对于需要气密封装的产品,激光通常主要完成馈通金属区域与金属壳体之间的精密连接。因此,这类焊接的难点不仅是“把两个金属件焊在一起”,还要尽量减少对附近绝缘结构和内部组件的热影响。
金属焊缝需要形成连续有效熔合
馈通组件往往属于整个密封边界的一部分。如果金属外框与壳体之间出现局部未熔合、贯通裂纹或连续缺陷,就可能形成潜在泄漏通道。
因此,需要保证整条闭合焊缝具有稳定的有效熔深,而不是只关注某一个位置焊得是否足够深。
热输入不能无限增加
增加激光能量虽然可以提高熔深,但馈通组件附近可能存在绝缘体、导针以及其他热敏感结构。
热输入过大可能造成:
- 金属外框局部变形;
- 高温区域扩大;
- 焊缝塌陷;
- 更多热量向绝缘区传递。
因此,这类焊接更强调稳定有效的熔合窗口,而不是单纯追求最大熔深。
多材料组合增加了热管理难度
金属、玻璃或陶瓷等材料的导热和热膨胀行为并不相同。当焊接热量向馈通内部传递时,不同材料对温升的响应也会不同。
因此,需要控制焊缝位置、局部温升和冷却过程,降低绝缘区域承受过大热影响的风险。
装配间隙和定位精度非常重要
馈通组件通常尺寸较小,焊缝也较窄。如果金属外框与壳体之间存在位置偏移或间隙波动,激光可能偏离实际接缝。
这种情况下,即使设备参数没有变化,也可能出现一侧熔化过多、另一侧熔合不足的问题。
起收弧和转角位置需要重点检查
闭合馈通焊缝可能包含圆周、矩形或异形轨迹。转角位置可能出现速度变化,而起收弧位置又可能存在重复加热,因此局部热输入容易偏离正常区域。
最终需要通过气密检测验证
焊缝表面连续并不能直接证明整个馈通组件已经气密。金密激光在精密馈通焊接项目中,会结合显微观察、代表性金相截面和实际漏率检测判断焊接质量。
对于气密封装馈通组件,真正稳定的工艺需要同时满足金属熔合、低热影响、低变形和完整密封边界四个条件。