内部无氧化激光密封焊接是如何实现的?
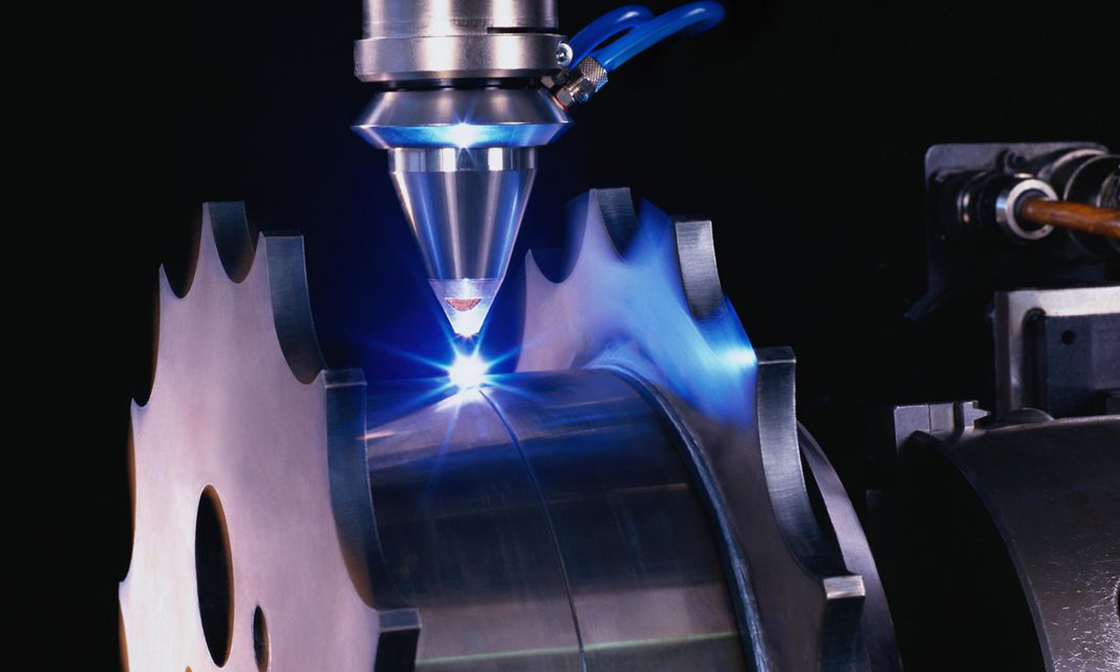
所谓“内部无氧化激光密封焊接”,并不是简单地让焊缝表面看起来没有发黑,而是通过受控焊接环境,使产品在最终封装时,内部空间和高温焊接区域都尽量处于低氧、低水分的稳定气氛中。
这种工艺常用于对内部环境、长期密封稳定性和高温氧化控制要求较高的精密金属组件。
第一步:先确认产品真正的内部环境要求
不同产品对内部气氛的要求并不相同。有些产品只要求焊缝不明显氧化,有些则要求在氮气或氩气等惰性环境中完成最终封装。
因此,工艺设计前需要明确:
- 内部是否允许残留普通空气;
- 是否要求低氧或低水分;
- 是否需要特定惰性气体;
- 是否存在对内部污染较敏感的元器件。
第二步:对工件进行充分清洁和干燥
低水低氧环境只能控制外部气氛,不能自动去除零件表面的油污、清洗液和吸附水。
因此,焊接前需要控制:
- 加工油污;
- 指纹;
- 清洗残留;
- 盲孔和缝隙中的水分。
如果工件自身带入污染,即使手套箱环境指标很好,封装内部仍可能存在不稳定因素。
第三步:通过转运仓进入受控环境
工件通常不直接打开主工作腔送入,而是通过转运仓完成进出。
转运仓可以根据工艺进行抽真空和气体置换,减少工件进入主腔体时带入的大量空气和水分。
第四步:在低水低氧惰性环境中完成装配和封焊
手套箱通过惰性气体循环净化,使整个工作区域保持稳定低水低氧状态。
金密激光相关手套箱激光焊接系统可根据项目要求将O₂、H₂O控制至1 ppm以下,使产品从装配、定位到激光密封焊接均处于受控气氛中。
第五步:焊后高温冷却仍保持环境保护
激光离开焊缝以后,焊缝并不会立即降到低温。刚凝固区域仍然可能对氧敏感。
在整体受控环境中,焊缝从熔化、凝固到冷却阶段都保持在惰性气氛中,可以降低焊后高温氧化风险。
第六步:通过检测确认焊接和密封质量
内部环境控制良好,并不代表焊缝一定气密。最终还需要通过显微观察、代表性截面以及实际漏率检测确认焊缝是否形成可靠密封边界。
金密激光在这类项目中,会把环境控制、焊接工艺和气密验证结合起来,使“低氧封装环境”和“可靠焊缝”分别得到确认。