心脏起搏器钛壳激光焊接如何减少焊缝氧化?
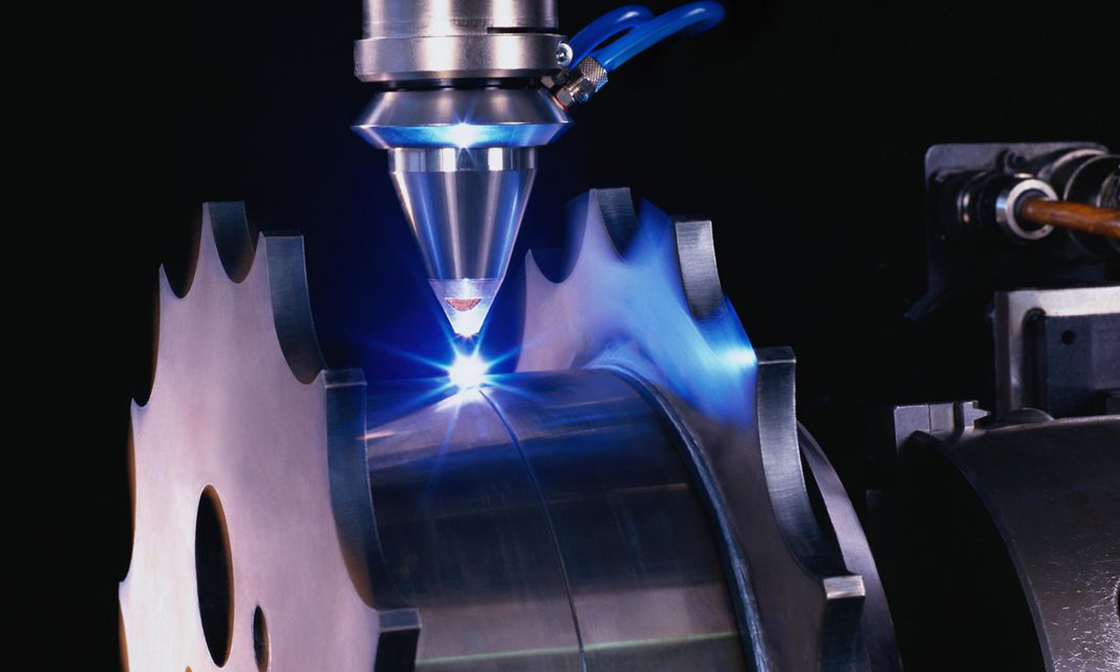
钛壳激光焊接过程中,焊缝颜色变化是判断高温保护状态的重要工艺信号之一。对于起搏器等植入式器件壳体,焊接环境需要保持稳定,以减少高温状态下氧、氮和水分对焊缝的影响。
焊前表面需要保持清洁和干燥
加工油、指纹、清洗剂和残余水分进入高温区域后,都可能影响熔池和表面状态。
因此,钛壳在焊接前应建立稳定的清洁和干燥流程,减少不同样品之间的表面状态差异。
保护气必须真正覆盖熔池
气体流量正常并不代表保护一定有效。如果喷嘴方向、距离或结构遮挡导致气流没有覆盖焊缝,高温钛材料仍然可能发生明显氧化。
因此,应观察实际焊缝位置,而不是只依赖流量设置。
焊后高温区域同样需要保护
激光离开以后,焊缝不会立即冷却到低温。刚凝固区域仍可能在高温状态下继续与环境发生反应。
因此,保护范围需要适当覆盖焊缝后方的高温冷却区域。
热输入过大会增加保护难度
功率过高、速度过慢或局部重复加热都会扩大高温区域。如果保护方式没有同步调整,焊缝颜色容易变深。
尤其是闭合焊缝的起收弧重叠位置,需要重点检查局部热积累。
复杂闭合焊缝可评估整体低水低氧环境
如果壳体结构复杂,局部喷嘴在不同方向存在保护死角,或者最终封装本身就要求低水低氧惰性环境,可以进一步评估手套箱激光焊接。
通过整体环境控制,可以让壳体从装配、焊接到冷却都处于稳定惰性气氛中。
焊缝颜色不能直接代替气密检测
颜色正常只能说明表面保护状态较好,不能证明内部一定没有未熔合、裂纹或其他缺陷。
金密激光在起搏器钛壳样品测试中,会将表面氧化状态与截面质量和实际漏率结合判断,使环境控制和密封性能分别得到验证。