心脏起搏器壳体激光焊接有哪些工艺难点?
心脏起搏器属于植入式医疗器件,其金属壳体不仅承担结构保护作用,还需要通过可靠封装将内部电子组件与外部环境隔离。因此,壳体焊接不能只满足“连接牢固”,还需要兼顾气密性、尺寸稳定性、焊缝质量和内部器件热影响。
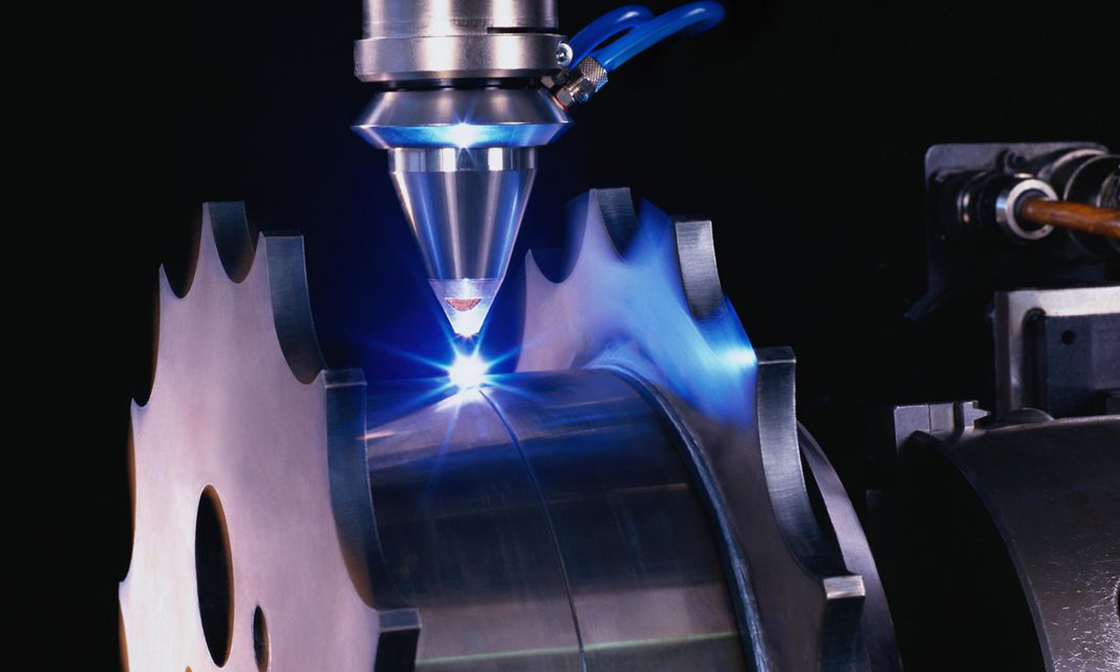
激光具有能量集中、焊缝窄和易于精密控制等特点,因此适合这类薄壁金属壳体封焊,但其工艺窗口也相对严格。
薄壁壳体对热输入非常敏感
起搏器壳体通常属于薄壁精密结构,材料热容量较小。如果激光能量过高,可能出现:
- 焊缝熔深过大;
- 局部塌陷;
- 壳体翘曲;
- 边缘尺寸变化。
如果热输入过低,则又可能出现熔深不足和未熔合。
钛壳高温焊接需要稳定环境保护
钛材料在激光焊接高温阶段对氧、氮和水分比较敏感。如果熔池和焊后高温区域保护不足,焊缝可能出现明显变色和氧化。
因此,除了激光参数,还需要关注焊接环境和高温冷却阶段的保护。
内部组件限制了可使用的热输入
起搏器壳体最终封焊时,内部通常已经存在功能组件。激光虽然主要作用于壳体边缘,但热量仍会通过金属向内部传导。
因此,需要在形成稳定熔合的同时,尽量减少不必要的整体升温。
馈通等敏感结构附近需要单独考虑
壳体上可能存在电连接馈通等结构,其附近通常不希望承受过大的焊接热影响。
工艺设计时需要结合焊缝与敏感区域的距离、焊接顺序、夹具和实际热输入进行评估,而不能只看焊缝本身。
气密性要求整条焊缝连续稳定
起搏器壳体封焊通常属于闭合焊缝。只要某一个位置存在贯通裂纹、未熔合或其他连续缺陷,就可能破坏完整密封边界。
因此,工艺验证需要关注整圈焊缝,而不是只检查一个位置。
焊接质量需要多层级验证
金密激光在植入式医疗器件壳体工艺开发中,会结合实际样品进行显微观察、代表性截面分析和气密检测,并记录焊接过程和检测结果。
真正稳定的起搏器壳体焊接工艺,需要在有效熔合、低热影响、低变形和气密可靠性之间取得平衡。