激光焊接热输入过大会怎样影响薄壁件变形?
薄壁件激光焊接中,热输入是影响变形程度的重要因素之一。由于材料厚度小、结构刚度低,单位长度获得的热量发生变化后,焊后尺寸和平面度往往会有非常明显的反应。
热输入增加会扩大高温区域
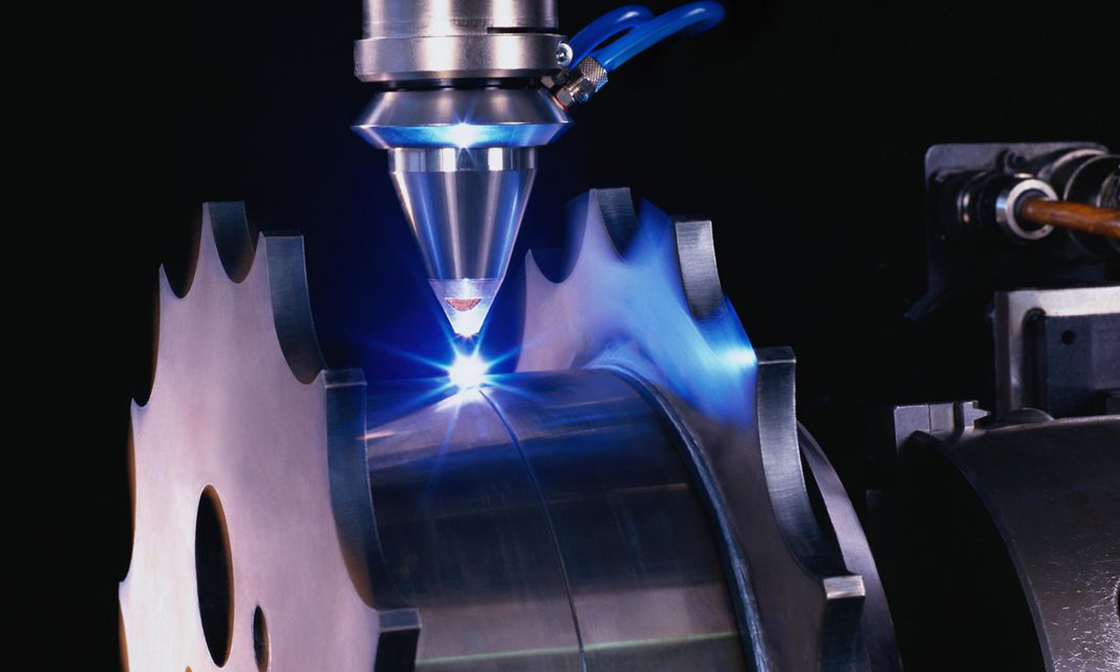
提高激光功率、降低焊接速度,或者在某一位置重复加热,都会增加局部热输入。
参与热膨胀和后续冷却收缩的材料范围越大,薄壁件整体产生形状变化的可能性通常越高。
焊缝收缩量会更加明显
熔池和高温区域扩大以后,冷却时发生尺寸收缩的材料也随之增加。
如果结构本身不能自由释放这些收缩,就会通过弯曲、翘曲或局部凹陷的方式重新达到平衡。
热输入过大还可能造成局部塌陷
薄壁件在较高能量作用下,较大范围材料进入液态状态。如果下方缺少足够支撑,熔池可能向内部下塌。
这种现象属于局部形状变化,与单纯的整体翘曲不同。
转角和收弧容易形成局部热输入峰值
运动系统在转角位置可能减速,闭合焊缝起收弧区域又可能发生焊缝重叠。如果激光输出没有同步匹配,局部单位长度热输入会明显增加。
因此,有些薄壁件并不是整圈都变形,而是四角或者收弧附近变形最严重。
不同参数可以产生相似熔深但不同变形
例如较高功率配合较快速度,与较低功率配合较慢速度,都可能获得接近的熔深,但高温区域、熔宽和热循环并不一定完全相同。
因此,不能只看最终是否焊透,还要比较整体热影响和变形。
降低热输入也必须保证有效熔合
薄壁件控制变形不能无限降低能量。如果搭接界面未充分熔合,产品虽然外观平整,却可能存在结构或气密风险。
金密激光在薄壁件参数优化中,会通过实际截面确认有效熔深,同时比较不同功率和速度组合下的焊后平面度,最终选择兼顾连接质量和低变形的工艺窗口。