激光焊接热输入过大为什么容易导致工件变形?
焊接变形本质上来自不均匀加热和冷却收缩。激光焊接虽然能够把能量集中在较小区域,但当热输入超过实际需求后,高温区域扩大,材料之间的温度差和收缩差异也会更加明显。
焊缝区域会先膨胀、再收缩
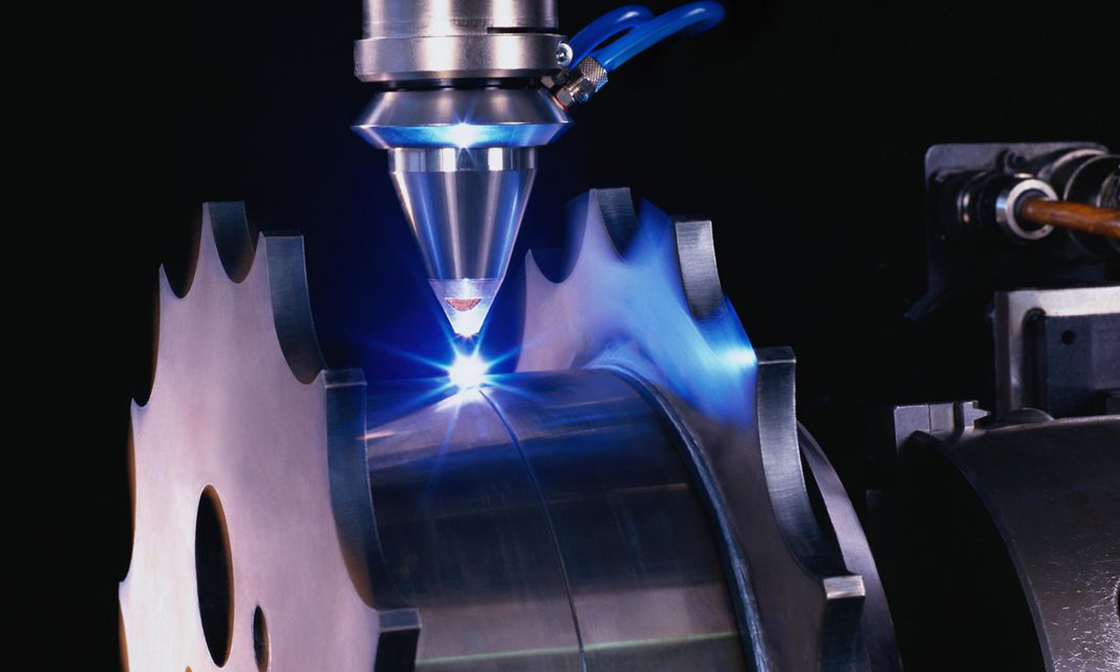
激光作用时,焊缝附近材料快速升温并发生热膨胀,但周围温度较低的母材会限制其自由膨胀。
焊缝冷却后又开始收缩,同样受到周围结构约束,于是形成残余应力并拉动工件发生变形。
热输入越大,参与热循环的材料越多
如果激光功率提高、焊接速度降低或某一区域重复受热,高温范围通常会进一步扩大。
更多材料参与膨胀和收缩后,最终对整体结构施加的变形作用也会增加。
薄壁结构对收缩力更加敏感
薄壁盖板和壳体抗弯刚度较低,同样大小的焊缝收缩力更容易转化为可见翘曲。厚壁零件可能主要表现为内部应力,而薄壁零件则更容易直接产生尺寸变化。
转角位置热积累容易造成局部变形
矩形焊缝在转角位置往往需要减速,如果激光功率保持不变,角部单位长度热输入会增加。
这类局部热积累可能导致某个角向下塌陷或拉动整块盖板发生不对称变形。
降低变形不能简单牺牲熔深
如果为了减少变形大幅降低能量,又可能出现熔深不足和未熔合。对于气密封装产品,这种方式可能用更小变形换来更大泄漏风险。
金密激光在薄壁精密组件测试中,会在有效熔深和低变形之间寻找稳定参数窗口。控制热输入的目标不是让工件“尽量不热”,而是让焊接所需能量尽可能集中在真正需要熔合的位置。