激光焊接热输入过大会产生哪些问题?
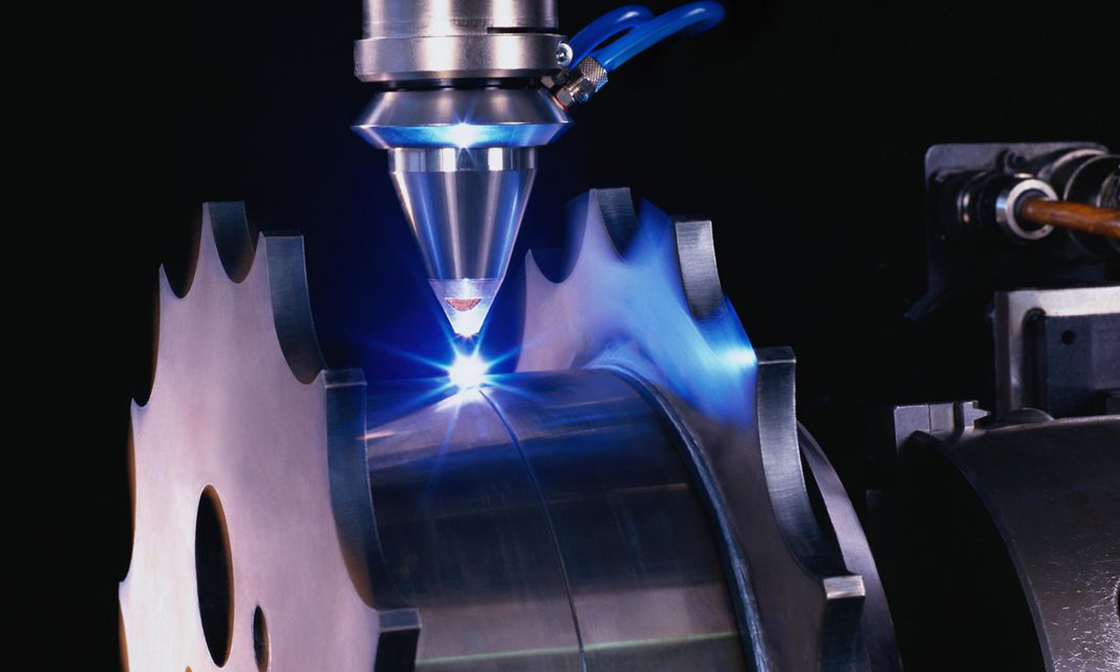
激光焊接具有能量集中、焊接速度快和热影响区域相对较小的特点,但这并不意味着热输入越大越好。对于薄壁金属、精密壳体和气密封装组件,如果单位长度获得的焊接能量明显超过实际熔合需求,就可能带来一系列新的质量问题。
1. 焊缝宽度和热影响区域增大
热输入增加后,参与加热和熔化的金属范围扩大,通常会表现为焊缝熔宽增加、周围热影响区域扩大。
对于尺寸较小的精密零件,这种变化可能影响邻近结构甚至内部敏感器件。
2. 工件焊后变形更明显
更多金属经历加热、膨胀和冷却收缩后,焊缝收缩力以及残余应力通常也会增加。
薄壁盖板尤其容易出现边缘下拉、中间鼓起、整体翘曲和平面度变化。
3. 容易出现焊缝塌陷和烧穿
当激光能量超过材料厚度能够承受的范围时,熔池体积增大,液态金属可能向下塌陷。对于较薄材料,甚至可能直接形成穿孔。
因此,熔深增加到一定程度以后,继续提高能量并不会继续提升有效连接质量。
4. 高温时间增加可能加剧氧化
热输入较大时,高温区域扩大、冷却时间延长。如果保护气覆盖不足,焊缝和周围区域与空气接触的时间增加,更容易出现发黄、发蓝、发灰或发黑等氧化现象。
对于钛合金等高温环境敏感材料,这种影响更加明显。
5. 熔池过度活跃可能增加飞溅和内部缺陷
能量密度过高可能造成金属蒸发增强,使深熔小孔和熔池波动更加剧烈。小孔频繁变化或塌陷后,可能增加飞溅、气孔和表面凹陷风险。
热输入需要与实际熔深需求匹配
金密激光在精密金属组件工艺测试中,会同时观察熔深、熔宽、焊缝成形、变形和气密结果。判断热输入是否合理,不能只看焊缝是否“焊得深”,而是要确认当前能量是否刚好满足有效熔合,并尽量减少不必要的热影响。