2026-09-30 16:58:15
对于普通结构金属,热输入控制通常主要考虑熔深、变形和焊接缺陷。但坡莫合金属于软磁材料,焊接产生的热循环和残余应力还可能影响其磁性能,因此热输入控制具有更加直接的意义。
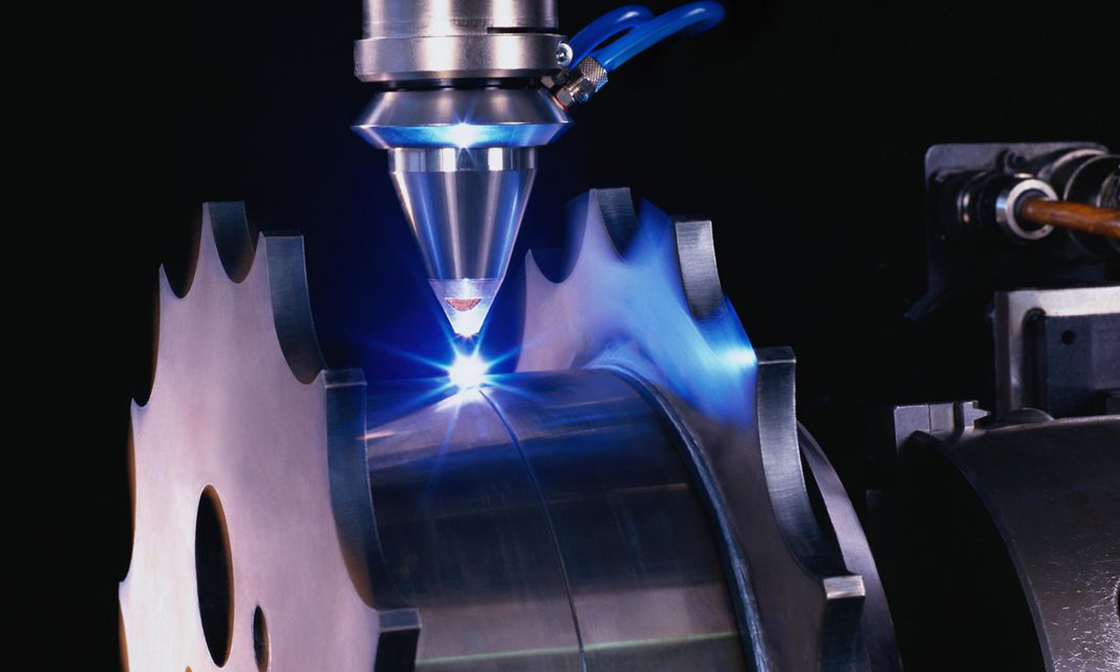
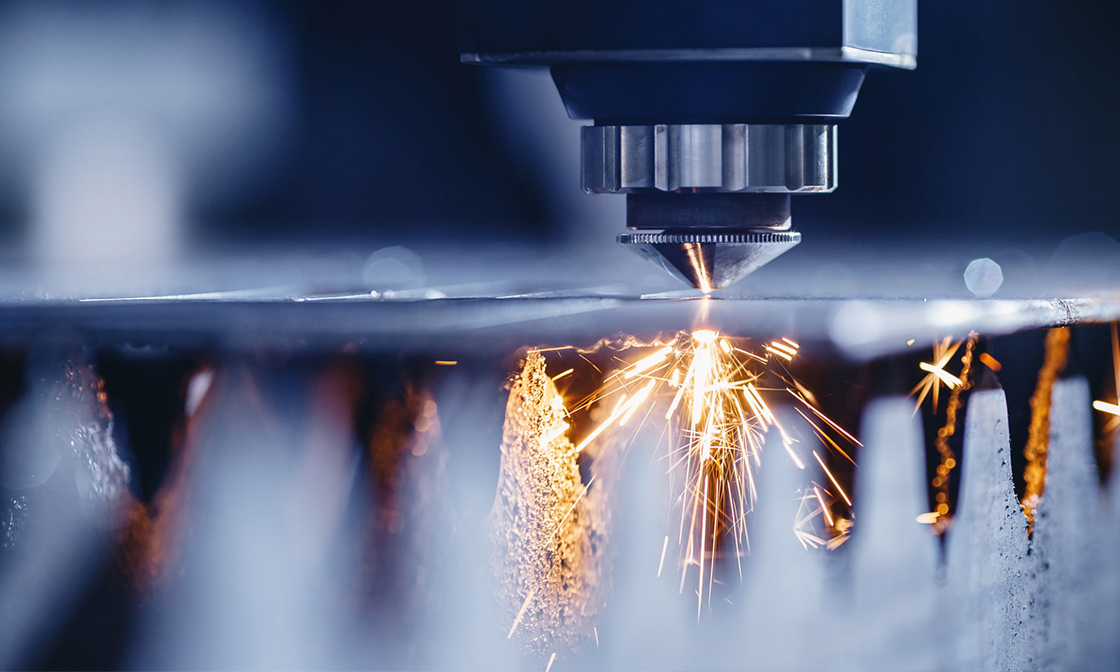
激光功率过低、速度过快或焦点状态不合理时,焊缝可能只在表面形成浅层熔化。
对于搭接结构,如果熔池没有稳定进入下层材料,就可能出现局部未熔合。
提高功率或者降低速度后,单位长度获得的能量增加,焊缝熔宽、熔深和受热区域通常都会发生变化。
参与高温热循环的材料越多,焊后收缩和残余应力控制也会更加重要。
熔池尺寸、高温持续时间和冷却速度共同决定焊缝凝固组织。针对49Ni-Fe软磁合金的研究显示,脉冲能量、频率、光斑等参数会改变焊缝尺寸、晶粒状态、气孔和热裂纹表现。
因此,相同材料采用不同参数后,即使都能够焊透,内部状态也可能不同。
坡莫合金的磁化过程对应力状态比较敏感。快速局部加热和冷却造成的温度梯度会形成焊接残余应力,而这些应力可能影响磁畴运动和最终磁性能。
相关研究也观察到,应力和焊接条件会改变坡莫合金的磁化曲线和磁屏蔽表现。
如果为了减小热影响而把功率降得过低,则可能以熔深不足和未熔合为代价。因此,合理工艺并不是追求最低热输入,而是在满足连接要求的前提下尽量减少多余热量。
金密激光在坡莫合金工艺测试中,会把激光参数与实际熔深、焊缝缺陷和变形建立对应关系。如果产品核心功能依赖软磁性能,还应将焊后磁性能检测纳入最终验证,而不能只依据焊缝外观确定参数。