激光焊接熔深不足为什么会影响气密性?
气密性激光焊接中,熔深是判断接头是否真正形成有效连接的重要指标之一。尤其对于盖板与壳体搭接结构,表面形成焊缝并不代表下层材料一定已经参与熔化。
如果熔深不足,最直接的问题就是搭接界面可能没有被完整封闭。
表面焊纹只反映最外层状态
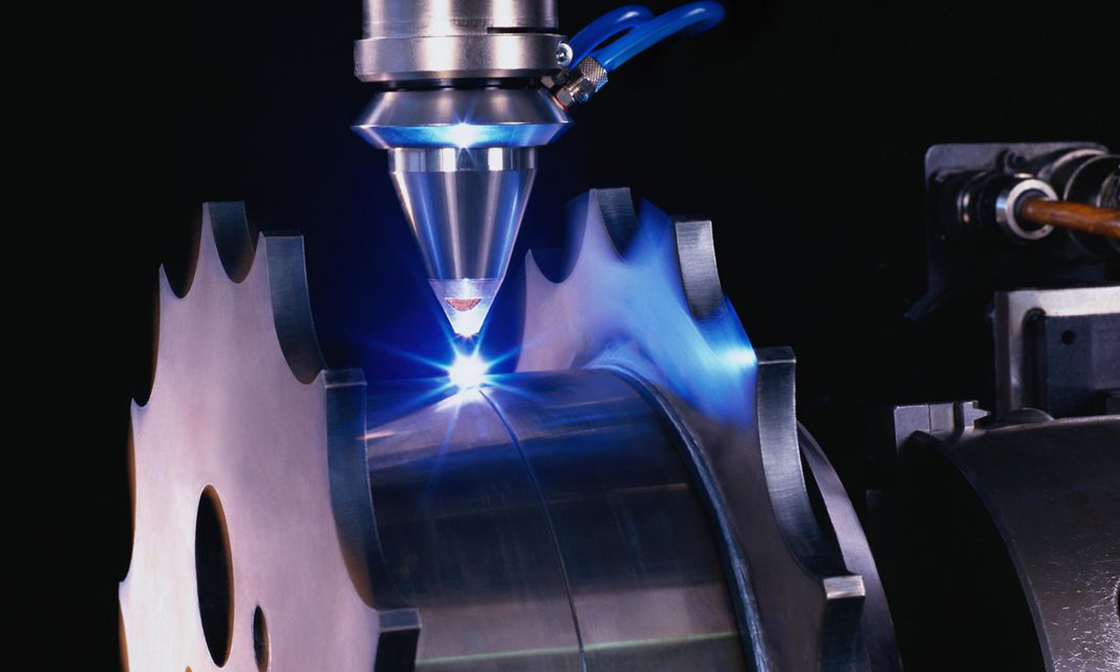
激光照射上层盖板后,盖板表面可能很快熔化并形成连续焊纹。但如果能量没有继续向下传递到搭接界面,下层壳体可能只是受热而没有真正熔化。
这种焊缝从外观看可能非常完整。
气密接头需要形成连续共同熔合区
对于搭接封焊,真正起密封作用的是盖板与壳体共同熔化后形成的连续金属连接区域。
如果只有部分位置达到这一深度,而其他位置仍保留原始搭接缝,就可能形成气体通路。
熔深波动比平均熔深不足更隐蔽
有些样品切一个截面可以看到足够熔深,但并不意味着整条焊缝都一样。
工件高度、焦点、装配间隙和运动速度变化,都可能让某些位置的实际熔深突然下降。
转角和结构变化位置需要重点验证
直线区域参数稳定,并不能说明转角、圆弧和起收弧位置也完全相同。
因此,工艺验证时应在多个代表性位置观察截面,而不是只取一个最容易焊接的位置。
提高熔深也不能无限增加能量
为了避免未熔合而不断提高功率,可能造成熔深过大、焊缝塌陷、烧穿和工件变形。
合理做法是先通过截面找到满足密封要求的有效熔深范围,再建立具有一定工艺余量的参数窗口。
金密激光在精密气密组件试焊中,会把不同位置的熔深结果与氦质谱气密检测对应起来。稳定的气密焊接需要的是整条焊缝持续保持有效熔合,而不是单个位置获得最大熔深。