钛合金激光焊接氧化与保护气不足有什么关系?
钛合金焊缝出现明显氧化时,保护气通常是首先需要排查的因素之一。但“保护气不足”并不只是指流量太小。即使流量计显示正常,如果气流没有真正覆盖高温区域,焊缝仍然可能发生氧化。
真正重要的是有效覆盖,而不是流量数值
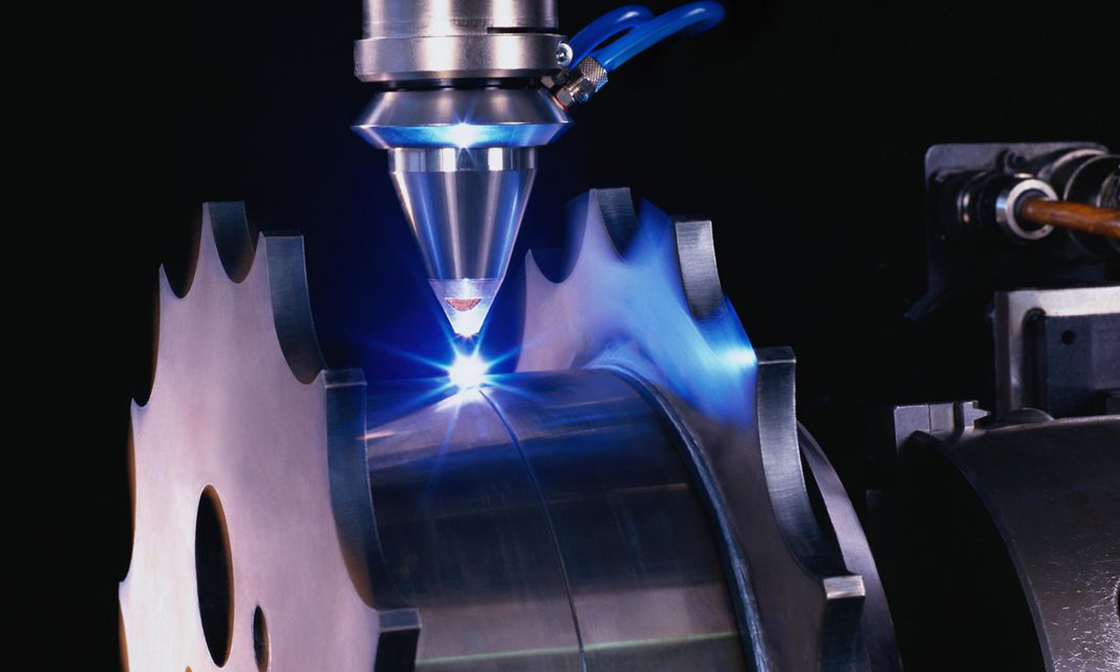
保护气的作用,是让熔池和高温焊缝尽量与空气隔离。如果气体虽然在持续输出,但喷嘴距离过远、方向偏移或被工件结构遮挡,实际保护效果仍然可能不足。
因此,判断保护是否有效,应结合焊缝实际位置观察。
保护范围需要覆盖熔池后方
钛合金焊接后仍会经历一段高温冷却过程。如果喷嘴只覆盖激光当前作用点,后方刚凝固的焊缝可能很快暴露到空气中。
这也是很多焊缝出现尾部变色或沿运动方向颜色逐渐加深的原因之一。
复杂结构容易形成保护死角
矩形壳体转角、深槽、圆周背侧等位置都会改变气体流动路径。
某些位置虽然距离喷嘴并不远,但由于结构遮挡,气体无法稳定进入,就可能形成局部氧化。
保护气流量并不是越大越好
过大的气体流量可能形成紊流,并把周围空气卷入保护区域。对于尺寸较小的熔池,过强气流甚至可能对熔池表面产生扰动。
因此,改善保护不能简单理解为“把流量开到最大”。
保护气问题还要与热输入区分
如果同一套喷嘴和气流原本焊接正常,提高功率或降低速度以后突然开始发黑,说明问题可能来自高温区域扩大,而不仅仅是气体本身不足。
金密激光在钛合金氧化问题排查中,会同时检查气体纯度、喷嘴位置、有效覆盖范围、轨迹方向和实际热输入。只有找到真正失去保护的位置,才能进行针对性调整。