TA2纯钛激光焊接有哪些工艺特点?
TA2属于工业纯钛材料,具有良好的耐腐蚀性、较高比强度和较好的综合加工性能,在精密壳体、医疗器件、化工部件、航空航天组件以及气密封装结构中都有应用。对于尺寸较小、热影响要求较高的TA2零件,激光焊接是一种常见的精密连接方式。
1. 激光焊接热量集中,适合精密结构
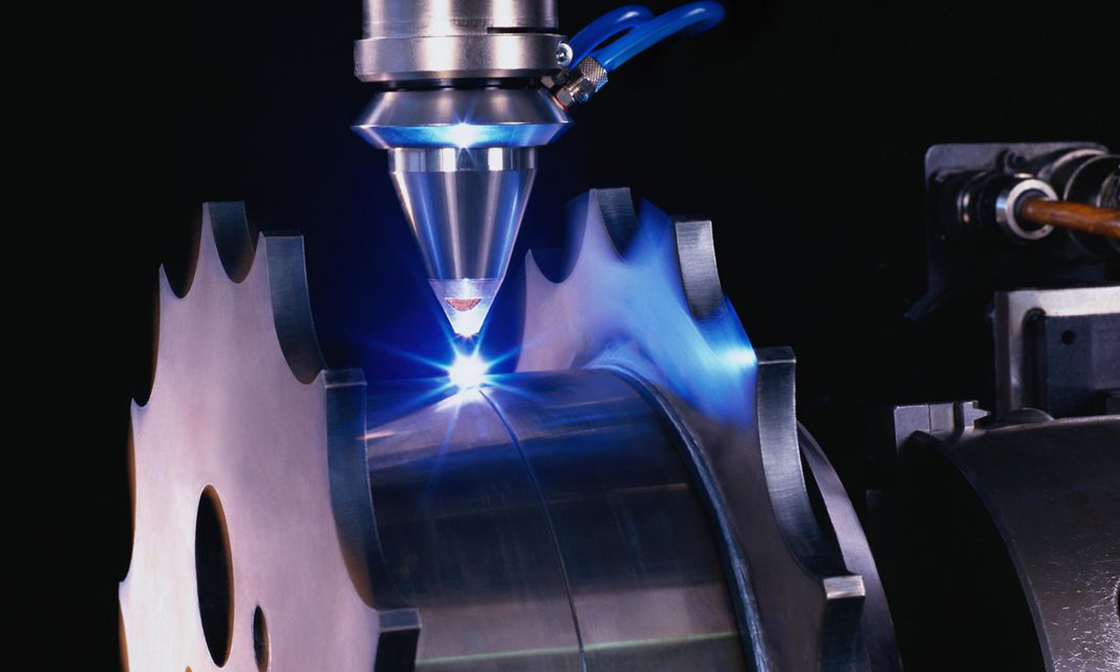
激光焊接能量密度较高,可以在较小区域内快速形成熔池,因此焊缝宽度和整体热影响范围通常比较集中。对于薄壁TA2壳体和精密盖板,这有利于减少大范围受热。
但热量集中并不意味着可以忽略热输入控制。参数过大仍然可能引起变形、塌陷和局部过热。
2. TA2高温状态下对环境气氛较敏感
纯钛在常温下具有稳定氧化膜,但进入焊接高温状态后,与氧、氮和水分等环境成分发生反应的能力明显增强。
如果保护不足,焊缝和热影响区域可能出现明显变色和氧化,因此TA2激光焊接不仅要保护熔池,还要关注焊后高温冷却区域。
3. 焊前清洁对焊缝稳定性很重要
表面加工油、指纹、氧化物、清洗剂和残留水分,都可能在焊接过程中影响熔池状态,增加气孔、飞溅或氧化风险。
对于搭接结构,界面污染更加隐蔽,因此应在装配前完成稳定的清洁和干燥。
4. 熔深和热输入需要同时控制
TA2密封焊接并不是熔深越大越好。熔深不足可能造成上下材料未充分熔合,而热输入过大又会增加熔宽、变形和高温氧化风险。
因此,更合理的做法是通过实际样品截面确定有效熔深范围。
5. 最终工艺需要通过实际零件验证
材料厚度、接头形式、焊缝轨迹、夹具和环境条件都会影响实际结果。不同TA2产品不能简单套用同一套功率和速度。
金密激光在TA2精密组件焊接测试中,会结合焊缝外观、熔深、内部缺陷、变形和实际气密要求建立参数窗口。对于高要求密封结构,还需要进一步判断是否需要低水低氧惰性环境。